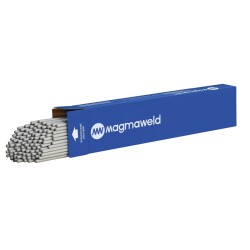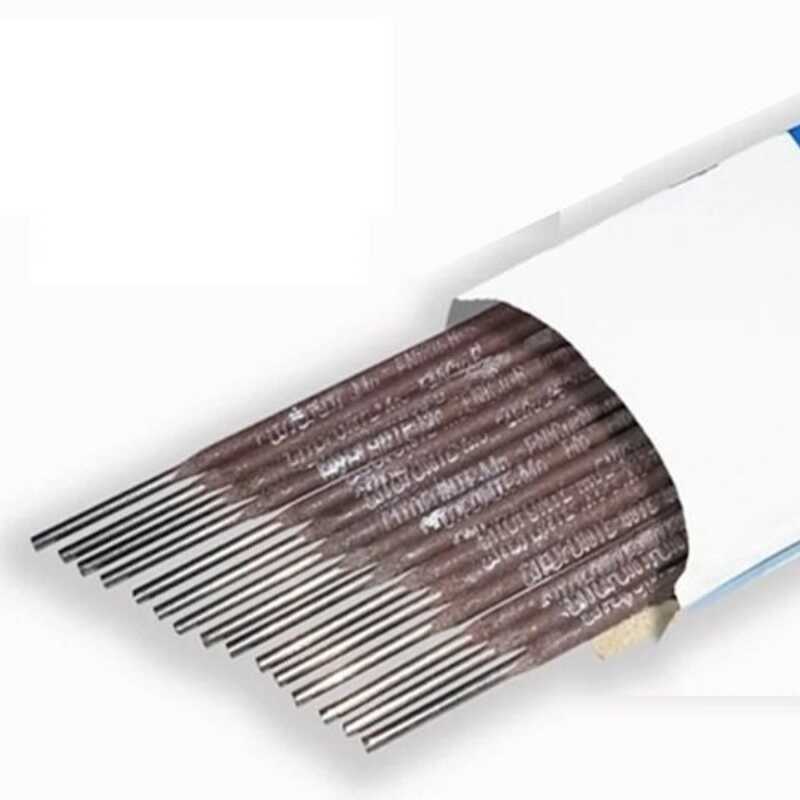
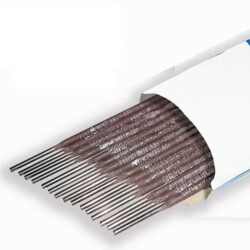
MAGMAWELD CITO Döküm Elektrod ENI 404 2,5 50 Adet
Magmaweld CITO ENI 404, kır dökme demir, temper dökme demir ve küresel (sfero) dökme demirin soğuk ve ön tavlamalı kaynağında, ayrıca dökme demirle çeliğin birleşim kaynaklarında kullanılan monel (nikel-bakır) alaşımlı örtülü elektrodur. Monel kaplamalı kaynak metalinin yüksek uzama özelliği, kırılgan dökme demir yapısına gelecek ısıl şoku absorbe ederek çatlama riskini önemli ölçüde azaltır.
Nerede kullanılır?
- Kırık dökme demir motor bloğu, şanzıman gövdesi ve pres gövdesi tamiri
- Döküm aksam kırık noktalarının dolgu ve birleşim kaynağı
- Dökme demir ile çelik parçaların birleşim kaynağında
- Çatlak dökme demir sehpa, mengeneve gövdesi ve ağır döküm yedek parça tamirinde
Öne çıkan özellikler
- Monel alaşımlı kaynak metalü yüksek uzama özelliğiyle kırılgan yapıya esneklik katar
- Soğuk kaynakta ön tavlama gerekmez; ısı hasarı minimuma iner
- 50 adet ambalaj orta çaplı tamir projelerini tek paket ile karşılar
- Kısa paso tekniğiyle düşük ısı girdisi ve az çarpılma sağlanır
Teknik özellikler
| Çap | 2,5 mm |
| Sınıf | ENI 404 (Monel - Ni-Cu alaşım) |
| İçerik | 50 adet / paket |
| Uygulama | Dökme demir soğuk / sıcak kaynağı |
| Akım | DC+ |
Kırık dökme demir soğuk kaynak ile nasıl tamir edilir?
- Kırık yüzeyleri gres, yağ ve oksitten temizleyin; gerekirse taşlayın
- Elektrodu 200-250 °C'de 1 saat kurutun
- DC+ modunda 55-70 A ile kısa (1-2 cm) pasolar atın ve her paso arasında çekiçle vurup soğumaya bırakın
- Kaynak sonrası yavaş soğuma için kırık parçayı kum ya da termik yalıtıcı malzeme içine gömerek soğutun
Sık sorulan sorular
Ön tavlama zorunlu mu?
Büyük ve karmaşık parçalarda 200-300 °C ön tavlama çatlama riskini daha da düşürür; küçük parçalarda soğuk kaynak yeterlidir ancak kısa paso tekniği zorunludur.
ENI 404 ile ENI CI farkı nedir?
ENI 404 monel alaşımlı olup yüksek uzama ve süneklik sunar. ENI CI saf nikel alaşımlı olup grafitik dökme demirde daha iyi işlenebilirlik sağlar. İşlenecek kaynak bölgesinin sertliği belirleyicidir.
Kaynak sonrası tamir alanı işlenebilir mi?
Evet; ENI 404 kaynak metalü torna veya frezeyle işlenebilir. Sertlik Brinell 170-230 aralığındadır.