
{{ CAT. NAME }}
Seçilen Filtreler
{{ FILTERS.VARIANTS.TYPE1_NAME }}
{{ FILTERS.VARIANTS.TYPE2_NAME }}
Marka
Model
{{ FILTER.NAME }}
Fiyat
Testere Makinesi Çeşitleri ve Fiyatları
Testere makineleri arasında seçim, malzemeden önce kesimin biçimiyle yapılır: kesim düz mü olacak, kavisli mi; parça makineye mi gidecek, makine parçaya mı; kesim çizgisi görünecek mi. Bu üç soru cevaplandığında geriye genellikle tek bir makine tipi kalır. Kataloğumuzda gönye kesim, daire testere, dekupaj, tilki kuyruğu, şerit, tezgah, sunta kesim, metal kesim ve profil kesim makineleri bulunuyor.


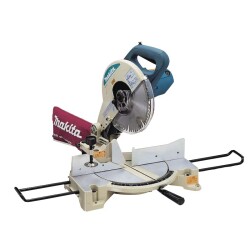
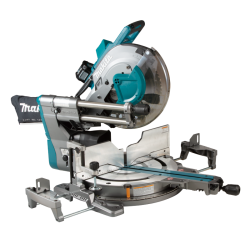
Kesim biçimine göre makine seçimi
| Makine | Kesim biçimi | Güçlü olduğu iş |
|---|---|---|
| Gönye kesim | Sabit makine, hareketli kafa | Açılı ve tekrarlı kesit kesimi |
| Daire testere (el tipi) | Makine parçaya gider | Panel ve kalas ebatlama |
| Tezgah testere | Parça makineye gider | Uzun boyuna yarma, tekrarlanabilir ölçü |
| Dekupaj | İnce bıçak, ileri geri | Kavis, iç kesim, hassas kenar |
| Tilki kuyruğu (kılıç) | Uzun bıçak, ileri geri | Söküm, çivili ahşap, dar alan |
| Şerit testere | Sonsuz bant | Kalın parça, kavis, düşük fire |
| Metal ve profil kesim | Sabit, açılı kafa | Boru, profil, kesit malzeme |
Aynı işi birden çok makine yapabiliyorsa belirleyici olan tekrar sayısıdır. Tek bir kesit kesilecekse el tipi daire testere yeterlidir; aynı ölçüde yüzlerce kesit gerekiyorsa gönye kesim makinesi hem hızlı hem tutarlı sonuç verir.
Kesme derinliği ve gerçek kapasite
Makinelerin kataloglarında verilen kesme derinliği, bıçak dik konumdayken geçerlidir. Kafa açılandırıldığında bu değer düşer ve düşüş açı büyüdükçe belirginleşir. Gönye kesim makinelerinde bu yüzden iki ayrı değer verilir: düz kesimde ve açılı kesimde kapasite.
İkinci ayrıntı bıçak çapıdır. Makinenin kabul ettiği azami çaptan küçük bir bıçak takmak mümkündür ama kesme derinliğini düşürür; makine kendi azami çapına göre tasarlanmış mil yüksekliğiyle çalışır. Kapasiteyi belirleyen şey makine değil, o an takılı olan bıçaktır.
Geri tepme ve nedenleri
Daire testere ve tezgah testerede en tehlikeli durum geri tepmedir: bıçak malzemeye sıkıştığında makine kullanıcıya doğru fırlar veya parça geri savrulur. Sebep neredeyse her zaman aynıdır — kesim kanalının kapanması. Kesilen parça kendi ağırlığıyla çökerse veya iç gerilim nedeniyle kanal daralırsa bıçak sıkışır.
Önlem üç noktada toplanır. Parça kesim boyunca desteklenir ve kesilen kısmın serbestçe düşmesi engellenmez. Tezgah testerede yarma bıçağı takılı tutulur; bu parça tam olarak kanalın kapanmasını önlemek için vardır. Ve kesim asla makine döndürülerek düzeltilmez.
Sabit makinelerde ayar ve doğruluk
Gönye kesim ve tezgah testerelerinde makinenin verdiği açı, skala üzerindeki değere güvenerek kabul edilmez. Fabrika ayarı taşımada bozulabilir; skalanın sıfır noktası gönye ile kontrol edilmeli, gerekirse ayar vidalarıyla düzeltilmelidir. Bir dereceyi bulmayan bir sapma, uzun kesitte milimetrelerce hataya dönüşür.
Tezgah testerelerde ikinci kritik ayar, paralel kılavuzun bıçağa tam paralel olmasıdır. Kılavuz bıçağa doğru hafifçe yakınsıyorsa parça kesim sonunda bıçağa sıkışır ve geri tepme riski doğar. Kılavuz, bıçağın ön ve arka dişine aynı mesafede olacak şekilde ayarlanır.
Bakım ve toz
Testere makinelerinde performans kaybının en yaygın sebebi körelmiş bıçak değil, biriken talaş ve reçinedir. Reçine kaplı bir bıçak sürtünmeyi artırır, ısınır ve körelmiş gibi davranır; uygun bir temizleyiciyle yapılan basit bir temizlik çoğu zaman kesme performansını geri getirir.
Toz emiş bağlantısı da yalnızca temizlik meselesi değildir. Kesim çizgisinde biriken talaş, çizgiyi gizler ve kanalda sıkışma yaratır. Ayrıca ahşap tozunun uzun süreli solunması sağlık riski taşır; kapalı ortamda çalışırken emiş bağlantısı ve maske birlikte kullanılmalıdır.
Sıkça sorulan sorular
Gönye kesim makinesi mi el tipi daire testere mi?
Tekrar sayısına bakın. Tek bir kesit için el tipi daire testere yeterlidir ve taşınabilir. Aynı ölçüde çok sayıda kesit gerekiyorsa gönye kesim makinesi hem hızlı hem tutarlı sonuç verir.
Küçük çaplı bıçak takarsam ne olur?
Kesme derinliği düşer. Makine kendi azami bıçak çapına göre tasarlanmış mil yüksekliğiyle çalışır; küçük bıçakla ulaşılabilen derinlik belirgin biçimde azalır. Kapasiteyi belirleyen, o an takılı olan bıçaktır.
Geri tepme neden olur, nasıl önlenir?
Kesim kanalının kapanıp bıçağı sıkıştırmasından. Parça kesim boyunca desteklenmeli, kesilen kısmın serbestçe düşmesi engellenmemeli, tezgah testerede yarma bıçağı takılı tutulmalı ve kesim çizgisi makine döndürülerek düzeltilmemelidir.
Makinemin açı skalası doğru mu?
Skalaya güvenmeyin, gönye ile kontrol edin. Fabrika ayarı taşımada bozulabilir. Bir dereceyi bulmayan sapma bile uzun kesitte milimetrelerce hataya dönüşür; ayar vidalarıyla düzeltilir.
Tezgah testerede paralel kılavuz nasıl ayarlanır?
Bıçağın ön ve arka dişine aynı mesafede olacak şekilde. Kılavuz bıçağa doğru yakınsıyorsa parça kesim sonunda sıkışır ve geri tepme riski doğar.
Bıçağım kesmiyor, değiştirmeli miyim?
Önce temizleyin. Biriken reçine ve talaş sürtünmeyi artırır ve bıçağı körelmiş gibi gösterir; uygun temizleyiciyle çoğu zaman performans geri gelir. Kesim sesi sertleşmiş ve kenar çapaklanıyorsa gerçekten körelmiştir.
