
{{ CAT. NAME }}
Seçilen Filtreler
{{ FILTERS.VARIANTS.TYPE1_NAME }}
{{ FILTERS.VARIANTS.TYPE2_NAME }}
Marka
Model
{{ FILTER.NAME }}
Fiyat
Metal Testere Bıçağı Çeşitleri
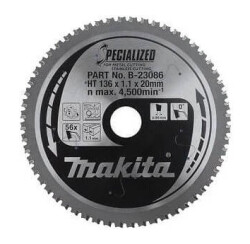
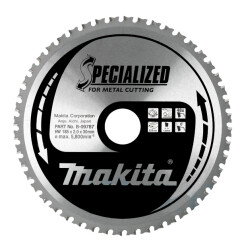
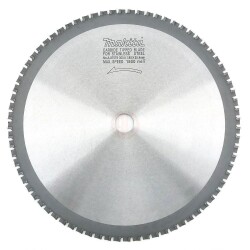
Metal kesen testere bıçakları, ahşap bıçaklarından iki noktada ayrılır: diş sayıları çok daha yüksektir ve dişin öne eğim açısı çoğunlukla negatiftir. Bu iki fark aynı sorunu çözer — metalin dişe takılıp bıçağı ve parçayı fırlatmasını önlemek. Kataloğumuzda profil, boru ve sac kesimi için farklı çap ve diş sayılarında metal testere bıçakları bulunuyor.



Üç diş kuralı
Metal kesiminde değişmeyen bir kural vardır: kesilen malzeme kalınlığı içinde her zaman en az üç diş bulunmalıdır. Bu sağlanmadığında diş malzemeye takılır; bıçak zıplar, dişler kopar ve parça yerinden fırlar. İnce cidarlı boru ve sac, bu kuralın en sık ihlal edildiği yerdir.
Pratik karşılığı şudur: kesit inceldikçe diş sayısı artmalıdır. İnce cidarlı boruda çok yüksek diş sayılı bıçaklar kullanılır; kalın dolu kesitte ise daha az diş yeterlidir ve talaşın boşalması için gereklidir. Aynı bıçakla hem ince sac hem kalın kesit kesmeye çalışmak, ikisinde de kötü sonuç verir.
| Kesilen malzeme | Diş yapısı |
|---|---|
| İnce sac, ince cidarlı boru | Çok yüksek diş sayısı |
| Orta cidarlı profil | Yüksek diş sayısı |
| Kalın dolu kesit | Orta diş sayısı |
| Alüminyum ve demir dışı | Yüksek diş sayısı, negatif açı |
Negatif talaş açısı neden gerekir
Dişin öne eğim açısı pozitif olduğunda bıçak malzemeyi kendine çeker; ahşapta bu istenen bir davranıştır çünkü kesimi hızlandırır. Metalde ise aynı davranış tehlikelidir: bıçak parçayı yukarı kaldırır, mengeneden kurtarır ve fırlatabilir.
Negatif açılı dişler malzemeyi iter. Kesim biraz daha yavaştır ama parça tablaya bastırılır ve kontrol korunur. Bu yüzden metal kesim makineleri ve gönye kesme tezgahları için üretilen bıçaklarda negatif açı standarttır. Alüminyum ve demir dışı metallerde bu daha da kritiktir; bu malzemeler yumuşak olduğu için pozitif açılı diş çok daha derin dalar.
Devir, ilerleme ve soğutma
Metal kesiminde bıçağı bitiren şey neredeyse her zaman ısıdır. Devir yükseldikçe kesme kenarındaki sıcaklık artar ve belirli bir noktadan sonra dişin sertliği kalıcı olarak düşer; bu noktadan sonra bıçak bilenmeyi bile kaldırmaz. Kalın kesitte ve sert malzemede devir düşürülmelidir.
İlerleme hızı da aynı ölçüde belirleyicidir. Çok yavaş ilerlemek, dişin kesmeden yüzeyi ovalamasına ve ısınmaya yol açar; çok hızlı ilerlemek ise dişi zorlar ve koparır. Doğru ayarın işareti talaştır: kesintisiz ve düzgün kıvrılan talaş çıkıyorsa devir ve ilerleme doğrudur, toz gibi ince talaş çıkıyorsa bıçak körelmiştir veya devir çok yüksektir.
Kesme sıvısı veya yağı, ısıyı uzaklaştırdığı gibi talaşın dişe yapışmasını da önler. Özellikle alüminyumda bu kritiktir; alüminyum talaşı dişin arasına yapışır ve bıçağı kesmez hale getirir.
Parçanın sabitlenmesi
Metal kesiminde iş parçası mutlaka mengeneye sıkılmalıdır. Elle tutulan bir profil, bıçak takıldığı anda döner ve hem tehlikeli hem kesimi bozar. Boru ve içi boş profillerde ayrıca bir ayrıntı vardır: bıçak kesitin ikinci duvarına girerken diş bir anda boşluğa çıkar ve takılmaya çok yatkındır.
Bu yüzden içi boş kesitlerde ilerleme, bıçak kesitin karşı duvarına yaklaşırken yavaşlatılır. Aynı sebeple boru kesiminde bıçağın boruya en dar kesitten girmesi, yani borunun yatırılarak değil dik konumda kesilmesi tercih edilir.
Bıçak bakımı
Metal testere bıçakları sert metal uçlu olduklarında birkaç kez bilenebilir. Ancak bileme kararı verilmeden önce bıçağın temizlenmesi gerekir: dişlere yapışmış metal kalıntısı, bıçağı körelmiş gibi gösterir ve temizlendiğinde çoğu zaman performans geri gelir.
Dişlerinde kırık bulunan bir bıçak kullanılmamalıdır. Kırık diş hem kesim yüzeyini bozar hem komşu dişlere fazladan yük bindirerek zincirleme kopmaya yol açar. Bıçak, gövdesinde çatlak veya eğrilik varsa da kullanılmaz; dönerken parçalanma riski taşır.
Sıkça sorulan sorular
Ahşap testere bıçağıyla metal kesebilir miyim?
Kesmeyin. Ahşap bıçaklarının diş sayısı düşük ve talaş açısı pozitiftir; metalde diş takılır, parça yukarı fırlar ve dişler kopar. Metal için yüksek diş sayılı ve negatif açılı bıçaklar kullanılmalıdır.
Diş sayısını neye göre seçmeliyim?
Kesilen kalınlıkta en az üç diş bulunacak şekilde. İnce sac ve ince cidarlı boruda çok yüksek diş sayısı, kalın dolu kesitte daha az diş gerekir; kalın kesitte fazla diş talaşı boşaltamaz.
Negatif talaş açısı ne işe yarar?
Dişin malzemeyi çekmek yerine itmesini sağlar. Bu, parçanın tablaya bastırılmasını ve mengeneden kurtulup fırlamamasını sağlar. Metal kesim makinelerinde standarttır.
Bıçak çabuk körelıyor, sebebi ne?
Genellikle ısı: devir çok yüksek veya ilerleme yanlış. Doğru ayarın işareti kesintisiz ve düzgün kıvrılan talaştır. Toz gibi ince talaş çıkıyorsa devir yüksek veya bıçak körelmiştir. Kesme sıvısı ömrü belirgin biçimde uzatır.
Boru keserken bıçak neden takılıyor?
İçi boş kesitte diş, karşı duvara girerken bir anda boşluğa çıkar ve takılmaya yatkındır. Bıçak karşı duvara yaklaşırken ilerleme yavaşlatılmalı ve parça mutlaka mengeneye sıkılmalıdır.
Dişinde kırık olan bıçağı kullanabilir miyim?
Kullanmayın. Kırık diş kesim yüzeyini bozar ve komşu dişlere fazladan yük bindirerek zincirleme kopmaya yol açar. Gövdesinde çatlak veya eğrilik olan bıçak da kullanılmamalıdır.
