
{{ CAT. NAME }}
Seçilen Filtreler
{{ FILTERS.VARIANTS.TYPE1_NAME }}
{{ FILTERS.VARIANTS.TYPE2_NAME }}
Marka
Model
{{ FILTER.NAME }}
Fiyat
Mikro Alet Aksesuarları ve Fiyatları
Mikro aletler, yüksek devirde ve düşük torkta çalışan küçük gövdeli makinelerdir; işi kuvvetle değil dönme hızıyla yaparlar. Bu yüzden aksesuar seçiminde iki ölçü her şeyin önüne geçer: ucun sap çapının pensete uyması ve ucun azami devir sınırının makineyi karşılaması. Kataloğumuzda freze uçları, kesici ve aşındırıcı diskler, taşlama taşları, mikro zımparalar, flap diskler, mikro matkap uçları, mikro testereler ve torna ekipmanları bulunuyor.






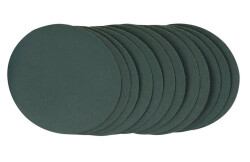


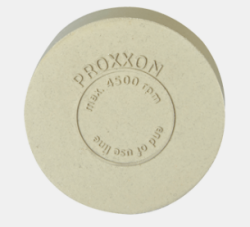
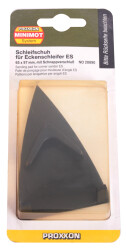
Sap çapı ve penset uyumu
Mikro alet aksesuarlarında uç, makineye penset adı verilen bölünmüş bir kovan üzerinden bağlanır ve penset yalnızca kendi çapındaki sapı tutar. Yaygın sap çapları 2,35 mm ve 3,2 mm'dir; bazı setlerde 1,0 ve 1,6 mm gibi ince saplar da bulunur. Makinenin pensetiyle ucun sapı uyuşmuyorsa uç takılamaz.
Burada sık yapılan bir hata, ince saplı bir ucu büyük pensete zorlamaktır. Penset sapı üç noktadan kavrar; çap uyuşmadığında kavrama eksenden kaçık olur ve uç dönerken salgı yapar. Salgılı dönen bir uç hem işi bozar hem kırılır. Doğru çözüm, ucun çapına uygun penseti kullanmaktır; çoğu makinede farklı çaplarda penset seti ayrıca satılır.
| Aksesuar | Ne yapar | Tipik kullanım |
|---|---|---|
| Freze uçları | Talaş kaldırarak şekillendirir | Oyma, kanal açma, çapak alma |
| Kesici diskler | İnce kesit keser | Vida, sac, plastik profil kesme |
| Taşlama taşları | Aşındırarak düzeltir | Kaynak dikişi, sert yüzey düzeltme |
| Zımparalar ve flap diskler | Yüzey hazırlar | Perdah, pas alma, son yüzey |
| Mikro matkap uçları | Küçük çaplı delik açar | Elektronik, modelcilik, hassas montaj |
| Mikro testereler | İnce kesim yapar | Modelcilik, kaplama, ince profil |
| Torna ekipmanları | Parçayı döndürerek işler | Küçük parça tornalama |
Uç malzemesi neye göre seçilir
Freze ve taşlama uçlarında malzeme, hangi yüzeyde çalışılabileceğini belirler. Yüksek hız çeliği uçlar ahşap, plastik ve yumuşak metaller içindir; ucuzdur ve keskin kesim yapar ama sert malzemede hızla körelir. Karbür uçlar sertleşmiş çelik, dökme demir ve sert alaşımlarda çalışır; pahalıdır ve düşürüldüğünde kırılır. Elmas kaplı uçlar ise seramik, cam ve taş gibi aşındırılarak işlenen malzemeler içindir ve metalde kullanılmaz.
Taşlama taşlarında da benzer bir ayrım vardır: alüminyum oksit taşlar çelik için, silisyum karbür taşlar taş, cam ve demir dışı metaller içindir. Yanlış eşleşmede taş kesmez, malzemeye yapışır ve gözenekleri dolar.
Devir sınırı ve kesici disklerde güvenlik
Her aksesuarın bir azami devir sınırı vardır ve mikro aletlerde bu sınır kolayca aşılır; bu makineler on binlerce devirde çalışabilir. Sınırın en kritik olduğu grup kesici disklerdir: ince fiber takviyeli bir disk, tasarım devrinin üzerinde döndürüldüğünde parçalanır ve parçalar yüksek hızla dağılır.
Uygulamada üç kural işe yarar. Diskin devir sınırı makinenin ayarlanabildiği en yüksek devirden düşükse, makine o değere ayarlanır. Kesme sırasında disk yandan zorlanmaz; kesim yalnızca disk düzleminde ilerler. Ve mutlaka koruyucu gözlük takılır — bu aletlerde parça fırlaması en sık görülen kazadır.
Yüksek devir, düşük tork: çalışma tekniği
Mikro aletler büyük makinelerin küçültülmüş hali değildir; çalışma mantıkları farklıdır. Torkları düşük olduğu için bastırmak işi hızlandırmaz, yalnızca makineyi yavaşlatır ve motoru zorlar. Doğru teknik, ucu yüzeye hafifçe değdirip aletin kendi hızında ilerlemesine izin vermek ve gerekirse aynı yerden birkaç kez geçmektir.
İkinci fark ısıdır. Küçük uçların ısıyı dağıtacak kütlesi yoktur; plastikte eritme, ahşapta yanık iz ve metalde ucun sertliğini kaybetmesi hızla ortaya çıkar. Devri malzemeye göre düşürmek, kesintili çalışmak ve metalde kesme yağı kullanmak bu sorunların üçünü birden çözer.
Uçların ömrü ve saklanması
Mikro uçlar ince ve kırılgandır; en yaygın hasar sebebi kullanım değil, saklama biçimidir. Kutusuz olarak bir çekmecede birbirine sürten uçların kesici kenarları körelir, karbür uçlar ise çentiklenir. Setlerin kendi kutularında saklanması, uç ömrünü uzatan en ucuz önlemdir.
İkinci nokta temizliktir. Freze ve taşlama uçlarında biriken reçine, plastik veya alüminyum kalıntısı, ucu körelmiş gibi davranmaya iter. Bu kalıntı uygun bir temizleyiciyle alındığında çoğu uç eski performansına döner.
Sıkça sorulan sorular
Ucun sap çapı pensete uymuyorsa ne yapmalıyım?
Zorlamayın. Penset yalnızca kendi çapındaki sapı merkezli olarak tutar; uyumsuz çapta kavrama eksenden kaçık olur ve uç salgı yaparak kırılır. Doğru çözüm, ucun çapına uygun penseti kullanmaktır. Yaygın çaplar 2,35 mm ve 3,2 mm'dir.
Kesici disk neden kırılıyor?
İki sebepten: devir sınırının aşılması ve diskin yandan zorlanması. Kesim yalnızca disk düzleminde ilerlemeli, kesme çizgisini düzeltmek için makine döndürülmemelidir. Bu aletlerde koruyucu gözlük zorunludur.
Hangi freze ucunu seçmeliyim?
Malzemeye göre. Ahşap, plastik ve yumuşak metallerde yüksek hız çeliği uçlar; sertleşmiş çelik ve dökme demirde karbür uçlar; seramik, cam ve taşta elmas kaplı uçlar kullanılır. Elmas uçlar metalde kullanılmaz.
Bastırınca daha hızlı kesmiyor mu?
Hayır. Mikro aletlerin torku düşüktür; bastırmak makineyi yavaşlatır ve motoru zorlar. Doğru teknik, ucu hafifçe değdirip aletin kendi hızında ilerlemesine izin vermek ve gerekirse birkaç kez geçmektir.
Uçlar neden çabuk körelıyor?
Genellikle ısı ve kalıntı yüzünden. Küçük uçların ısıyı dağıtacak kütlesi yoktur; devri malzemeye göre düşürmek ve kesintili çalışmak gerekir. Ayrıca biriken reçine veya alüminyum kalıntısı ucu körelmiş gibi gösterir, temizlendiğinde performans geri gelir.
Taşlama taşları birbirinin yerine kullanılır mı?
Kullanılmaz. Alüminyum oksit taşlar çelik için, silisyum karbür taşlar taş, cam ve demir dışı metaller içindir. Yanlış eşleşmede taş kesmez, malzemeye yapışır ve gözenekleri dolar.
