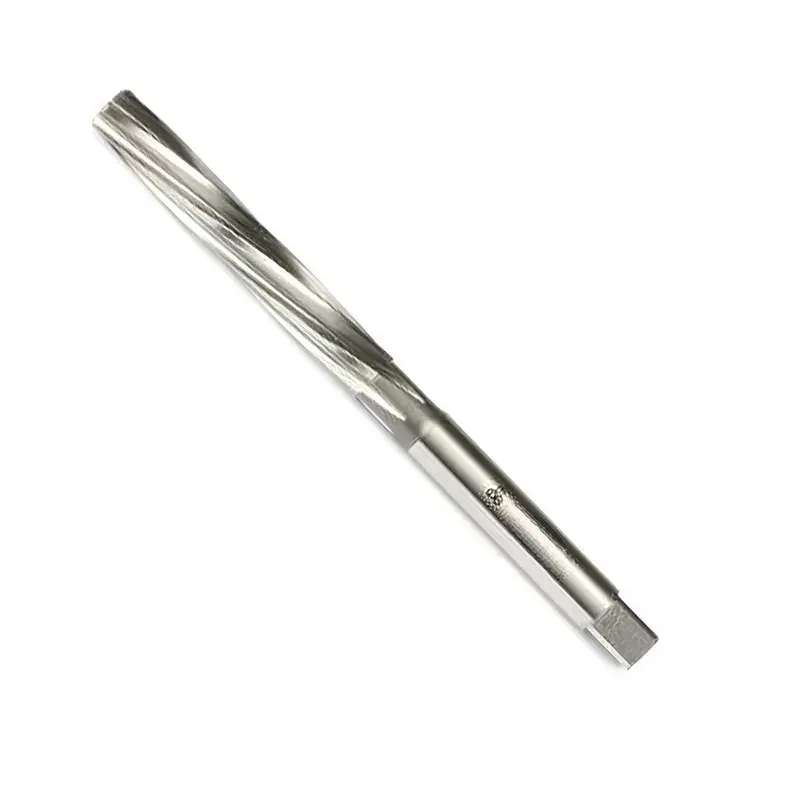
MTE HSS El Raybası DIN 206 Silindirik Saplı 2-18 mm
Deliği ölçüsüne getiren takım. MTE HSS el raybası, matkapla açılmış deliği H7 toleransında hassas ölçüye ve düzgün yüzeye getirir. Matkap ucu deliği kabaca açar; rayba ise çok küçük bir pay kaldırarak deliğin çapını, yuvarlaklığını ve yüzey kalitesini düzeltir. El raybası uzun ve ince kesme konisine sahiptir, bu sayede elde mandalla çevrildiğinde kendini deliğe hizalar. Üretici verisi: DIN 206/B, H7 tipi, 8° kesme açısı, sağ kesme yönlü, TS 78/3. Her ölçünün toplam boy, kesme boyu ve sap çapı tabloda verilmiştir. 2 ile 18 mm arası 13 ölçü.
Nerede kullanılır?
Pim ve mil yuvalarının hassas açılması, kovan ve burç yuvaları, kalıp ve aparat imalatı, makine montajında geçme deliklerinin ayarı, tesviye ve bakım atölyeleri, okul atölyeleri, onarımda aşınmış deliğin bir üst ölçüye getirilmesi. Yerinde (sökmeden) çalışmanın gerektiği işlerde makine raybası yerine el raybası kullanılır.
Öne çıkanlar
- Deliği H7 toleransında hassas ölçüye getirir
- Uzun kesme konisi: elde kendini deliğe hizalar
- DIN 206/B · H7 tipi · 8° kesme açısı
- HSS yüksek hız çeliği, sağ kesme yönlü
- 2 ile 18 mm arası 13 ölçü
- Silindirik sap — rayba mandalı ile çevrilir
- Toplam boy, kesme boyu ve sap çapı tabloda
- TS 78/3 standardına uygun
Teknik özellikler
| Marka | MTE |
| Ürün tipi | El raybası, silindirik saplı |
| Standart | DIN 206/B · TS 78/3 |
| Malzeme | HSS yüksek hız çeliği |
| Tolerans | H7 |
| Kesme açısı | 8° |
| Kesme yönü | Sağ |
| Ölçü aralığı | 2 - 18 mm (13 ölçü) |
| Kullanım | Elde (rayba mandalı ile) |
| Satış birimi | Adet |
Ölçüler ve boyutlar
| Ölçü | Uç çapı | Toplam uzunluk | Kesme uzunluğu | Sap çapı | Üretici kodu | Durum |
|---|---|---|---|---|---|---|
| 2 mm | 2 mm | 50 mm | 25 mm | 1.60 mm | 301010200 | Stokta |
| 3 mm | 3 mm | 62 mm | 31 mm | 2.24 mm | 301010300 | Stokta |
| 4 mm | — | — | — | HSS | 301010400 | Stokta |
| 5 mm | 5 mm | 87 mm | 44 mm | 4.00 mm | 301010500 | Stokta |
| 6 mm | 6 mm | 93 mm | 47 mm | 4.50 mm | 301010600 | Stokta |
| 7 mm | 7 mm | 107 mm | 54 mm | 5.60 mm | 301010700 | Stokta |
| 8 mm | 8 mm | 115 mm | 58 mm | 6.30 mm | 301010800 | Stokta |
| 9 mm | 9 mm | 124 mm | 62 mm | 7.10 mm | 301010900 | Stokta |
| 10 mm | 10 mm | 133 mm | 66 mm | 8.00 mm | 301011000 | Stokta |
| 12 mm | 12 mm | 152 mm | 76 mm | 10.0 mm | 301011200 | Stokta |
| 15 mm | 15 mm | 163 mm | 81 mm | 11.20 mm | 301011500 | Stokta |
| 16 mm | 16 mm | 175 mm | 87 mm | 12.50 mm | 301011600 | Stokta |
| 18 mm | 18 mm | 188 mm | 93 mm | 14.00 mm | 301011800 | Stokta |
El raybası mı makine raybası mı?
Rayba, matkapla açılmış deliği H7 toleransında tam ölçüye ve düzgün yüzeye getirir. İkisi arasındaki fark kesme konisinin uzunluğudur.
| Tip | Kesme konisi | Nerede kullanılır | Ürün |
|---|---|---|---|
| El raybası (DIN 206) | Uzun — kendini deliğe hizalar | Elde, mandalla; parçanın sökülemediği yerinde onarımlar | 2-18 mm |
| Makine raybası (DIN 212) | Kısa — hızlı keser | Matkap tezgâhı, torna, işleme merkezi; seri imalat | 2-13 mm |
Raybalamanın üç kuralı: delik rayba çapından 0,1-0,3 mm küçük açılır · rayba yalnız SAĞ yöne çevrilir (çıkarırken de) · bol kesme sıvısı kullanılır.
MTE metal işleme takımları
MTE kılavuz, pafta, rayba, freze ve matkap gruplarının tamamı aşağıdadır. Ölçü ölçü stok durumu her ürün sayfasının tablosunda verilmiştir; listede olmayan bir ölçü arıyorsanız sorabilirsiniz.
| Ürün | Kapsam |
|---|---|
| Kılavuzlar (iç diş) | |
| 3 lü takım kılavuz DIN 352 | Elde, metrik normal, M2-M22 |
| Son kılavuz DIN 352 | Elde, tek parça bitirme, M3-M20 |
| 2 li takım kılavuz DIN 2181 | Elde, metrik ince, M8-M22 |
| Makine kılavuzu DIN 371C | Düz kanal, normal diş, M3-M12 |
| Makine kılavuzu DIN 376C | Düz kanal, normal diş, M14-M24 |
| Makine kılavuzu DIN 374C | Düz kanal, ince diş, 21 ölçü |
| Helis kanallı kılavuz DIN 371C/376C | Kör delik, normal diş, M2-M16 |
| Helis kanallı kılavuz DIN 374C | Kör delik, ince diş, M8-M20 |
| TiN kaplı kılavuz DIN 371B | Seri imalat, M10 |
| Boru dişi (BSP) | |
| 2 li el kılavuzu DIN 5157 | Elde, G 1/8 - G 3/4 |
| Makine kılavuzu DIN 5156C | Düz kanal, G 1/8 - G 3/4 |
| Helis kanallı kılavuz DIN 5156C | Kör delik, G 1/8 - G 3/4 |
| Pafta lokması DIN 5158B | Dış diş, G 1/8 - G 3/4 |
| Paftalar (dış diş) | |
| Normal pafta DIN 223B | Metrik normal, M3-M30 |
| İnce pafta DIN 223B | Metrik ince, M8-M18 |
| Raybalar | |
| El raybası DIN 206 | H7, elde, 2-18 mm |
| Makine raybası DIN 212 | H7, tezgâhta, 2-13 mm |
| Frezeler | |
| Parmak freze kısa DIN 844 | HSS-E, 2-28 mm |
| Parmak freze uzun DIN 844 | HSS-E, 5-16 mm |
| Havşa freze DIN 335C | 90°, 6,3-31,5 mm |
| Havşa freze DIN 334C | 60°, 20 mm, 3 ağızlı |
| Matkap uçları | |
| Mors konik saplı matkap DIN 345 | 21-32 mm |
| Punta matkabı DIN 333A | 1x3,15 - 10x25 mm |
| Kademeli sac delme matkabı | 4-20 ve 4-30 mm |
| Taşlanmış matkap ucu | 14,2 mm |
Sık sorulan sorular
Rayba ne işe yarar?
Matkapla açılmış deliğin çapını tam ölçüye, yüzeyini düzgün hâle ve kesitini tam yuvarlak hâle getirir. Pim, mil ve burç geçmelerinde matkap deliği yeterli hassasiyeti vermez.
Raybadan önce delik kaç mm açılmalı?
Rayba çapından çok az küçük: genel kural küçük çaplarda 0,1-0,2 mm, 10 mm üzerinde 0,2-0,3 mm pay bırakmaktır. Fazla pay raybayı zorlar ve yüzeyi bozar.
El raybası ile makine raybası farkı ne?
El raybasının kesme konisi uzundur, elde çevrildiğinde kendini hizalar. Makine raybasının konisi kısadır ve tezgâhta, sabit eksende hızlı çalışmak için tasarlanmıştır.
H7 ne anlama geliyor?
Deliğin tolerans sınıfıdır. H7 delik, h6 mil ile normal geçme, r6-s6 mil ile sıkı geçme oluşturur; makine imalatının en yaygın delik toleransıdır.
Rayba nasıl kullanılır?
Mandal ile yalnız SAĞ yöne, sabit ve yavaş çevirilir ve çıkarırken de sağ yönde çevrilerek çıkarılır. Geri (sol) çevirmek kesme kenarlarını körletir.
Kesme yağı gerekir mi?
Evet. Yağ yüzey kalitesini belirgin biçimde düzeltir ve ölçü tutmasını kolaylaştırır. Dökme demirde kuru çalışılabilir.
Rayba körleşirse bileylenebilir mi?
Rayba bileyleme özel taşlama gerektirir; çap değişeceği için genellikle yenisi alınır. Doğru pay ve bol yağ ile raybanın ömrü çok uzundur.
Aşınmış deliği büyütmek için kullanılır mı?
Evet, aşınmış deliği bir üst standart ölçüye getirip o ölçüde pim ya da burç kullanmak yaygın bir onarım yöntemidir.