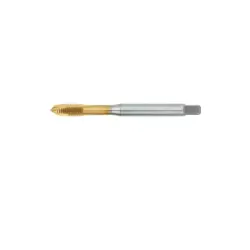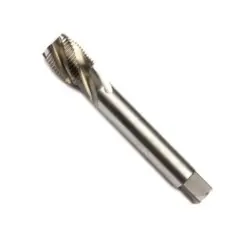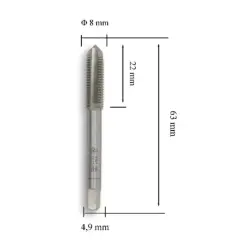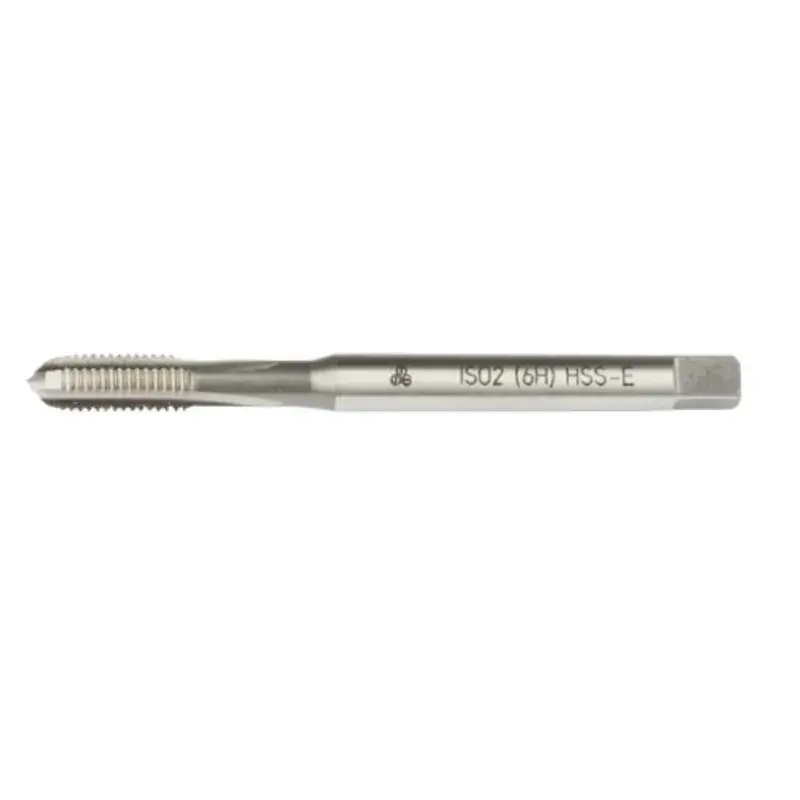
MTE HSSE Düz Kanallı Makine Kılavuzu DIN 371C Normal Diş M3-M12
MTE HSSE düz kanallı makine kılavuzu, matkap tezgâhı, radyal matkap ya da işleme merkezinde tek geçişte diş çekmek için kullanılan DIN 371/C kılavuzudur. HSSE, kobalt katkılı yüksek hız çeliğidir: normal HSS ye göre sıcağa ve aşınmaya belirgin biçimde daha dayanıklıdır, bu yüzden makinede yüksek devirde ve paslanmaz gibi zor malzemelerde tercih edilir. Düz kanal, talaşı öne doğru ittiği için açık (delip geçen) deliklerde en verimli çözümdür. DIN 371 kısa seri olup M3 ile M12 arası küçük ve orta ölçüleri kapsar.
Nerede kullanılır?
Seri imalat ve CNC işleme, matkap tezgâhında diş çekme, sac ve plaka üzerine açık delik dişi, otomotiv ve beyaz eşya yan sanayi, kalıp ve aparat imalatı, makine montaj parçaları, paslanmaz ve alaşımlı çelik işleri. Delip geçen deliklerde düz kanal, kör deliklerde helis kanal tercih edilir.
Öne çıkanlar
- HSSE (kobalt katkılı) — HSS ye göre sıcağa ve aşınmaya dayanıklı
- DIN 371/C kısa seri makine kılavuzu
- Düz kanal: talaşı öne iter, açık deliklerde ideal
- Matkap tezgâhı ve işleme merkezinde tek geçişte diş
- M3 ile M12 arası 7 metrik normal diş ölçüsü
- Paslanmaz ve alaşımlı çeliklerde kullanılabilir
- Her ölçünün kılavuz matkap çapı tabloda
- Sağ kesme yönlü
Teknik özellikler
| Marka | MTE |
| Ürün tipi | Düz kanallı makine kılavuzu |
| Standart | DIN 371/C |
| Malzeme | HSSE (kobalt katkılı yüksek hız çeliği) |
| Diş tipi | Metrik normal (kaba) diş |
| Kanal tipi | Düz kanal |
| Önerilen delik | Açık (delip geçen) delik |
| Kesme yönü | Sağ |
| Ölçü aralığı | M3 - M12 |
| Kullanım | Makinede (matkap tezgâhı, işleme merkezi) |
| Satış birimi | Adet |
Diş ölçüleri ve kılavuz matkap çapları
| Diş ölçüsü | Adım | Kılavuz matkap çapı | Üretici kodu | Durum |
|---|---|---|---|---|
| M3 | 0,5 mm | 2,5 mm | 105720300 | Stokta |
| M4 | 0,7 mm | 3,3 mm | 105720400 | Stokta |
| M5 | 0,8 mm | 4,2 mm | 105720500 | Stokta |
| M6 | 1 mm | 5 mm | 105720600 | Stokta |
| M8 | 1,25 mm | 6,75 mm | 105720800 | Stokta |
| M10 | 1,5 mm | 8,5 mm | 105721000 | Stokta |
| M12 | 1,75 mm | 10,25 mm | 105721200 | Stokta |
Hangi kılavuzu seçmeliyim?
Kılavuz seçimi üç soruya bakar: elde mi makinede mi çalışacaksınız, diş normal mi ince mi boru dişi mi, ve delik açık mı kör mü. Kör delikte mutlaka helis kanal gerekir: düz kanallı kılavuz talaşı dipte biriktirip kırılır. Açık delikte düz kanal daha verimlidir.
| Kullanım | Standart | Tip | Ürün |
|---|---|---|---|
| Elde, metrik normal diş | DIN 352 | 3 lü takım (ön, orta, son) ya da tek son kılavuz | 3 lü takım kılavuz · son kılavuz |
| Elde, metrik ince diş | DIN 2181 | 2 li takım (ön, son) | 2 li takım kılavuz |
| Elde, boru dişi (BSP) | DIN 5157 | 2 li takım (ön, son) | 2 li el kılavuzu |
| Makinede, normal diş, AÇIK delik | DIN 371C (M3-M12) · DIN 376C (M14-M24) | Düz kanal | DIN 371C M3-M12 · DIN 376C M14-M24 |
| Makinede, normal diş, KÖR delik | DIN 371C / 376C | Helis kanal | helis kanallı M2-M16 |
| Makinede, ince diş, AÇIK delik | DIN 374C | Düz kanal | düz kanallı M8-M30 |
| Makinede, ince diş, KÖR delik | DIN 374C | Helis kanal | helis kanallı M8-M20 |
| Makinede, boru dişi, AÇIK delik | DIN 5156C | Düz kanal | düz kanallı G 1/8-3/4 |
| Makinede, boru dişi, KÖR delik | DIN 5156C | Helis kanal | helis kanallı G 1/8-3/4 |
| Makinede, seri imalat, M10 | DIN 371B | TiN kaplı, uzun ömür | TiN kaplı M10 |
Dış diş (cıvata dişi) açmak için pafta gerekir: metrik normal pafta, metrik ince pafta ve boru dişi pafta lokmalarımıza bakabilirsiniz.
Kılavuz matkap çapı tablosu (metrik normal diş)
Kılavuz çekmeden önce açılacak delik çapı tek bir kuralla bulunur: delik çapı = diş çapı − diş adımı. Delik bu değerden küçük açılırsa kılavuz kırılır, büyük açılırsa diş tam dolmaz ve bağlantı zayıf kalır. İnce dişte aynı kural geçerlidir: M12x1,25 için 12 − 1,25 = 10,75 mm.
| Diş | Adım | Kılavuz matkap çapı |
|---|---|---|
| M2 | 0,4 mm | 1,6 mm |
| M2,5 | 0,45 mm | 2,05 mm |
| M3 | 0,5 mm | 2,5 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1 mm | 5 mm |
| M8 | 1,25 mm | 6,75 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,25 mm |
| M14 | 2 mm | 12 mm |
| M16 | 2 mm | 14 mm |
| M18 | 2,5 mm | 15,5 mm |
| M20 | 2,5 mm | 17,5 mm |
| M22 | 2,5 mm | 19,5 mm |
| M24 | 3 mm | 21 mm |
| M27 | 3 mm | 24 mm |
| M30 | 3,5 mm | 26,5 mm |
Boru dişi (BSP) kılavuz matkap çapları
| Diş | Diş / inç | Kılavuz matkap çapı |
|---|---|---|
| G 1/8 | 28 | 8,8 mm |
| G 1/4 | 19 | 11,8 mm |
| G 3/8 | 19 | 15,25 mm |
| G 1/2 | 14 | 19 mm |
| G 3/4 | 14 | 24,5 mm |
Kılavuz kırılmasının başlıca sebepleri: deliğin küçük açılması · kesme yağı kullanılmaması · talaş boşaltmadan kesintisiz ilerlemek · kılavuzu eğik tutmak · kör delikte dibe dayandıktan sonra zorlamak · kör delikte düz kanallı kılavuz kullanmak.
MTE metal işleme takımları
MTE kılavuz, pafta, rayba, freze ve matkap gruplarının tamamı aşağıdadır. Ölçü ölçü stok durumu her ürün sayfasının tablosunda verilmiştir; listede olmayan bir ölçü arıyorsanız sorabilirsiniz.
| Ürün | Kapsam |
|---|---|
| Kılavuzlar (iç diş) | |
| 3 lü takım kılavuz DIN 352 | Elde, metrik normal, M2-M22 |
| Son kılavuz DIN 352 | Elde, tek parça bitirme, M3-M20 |
| 2 li takım kılavuz DIN 2181 | Elde, metrik ince, M8-M22 |
| Makine kılavuzu DIN 371C | Düz kanal, normal diş, M3-M12 |
| Makine kılavuzu DIN 376C | Düz kanal, normal diş, M14-M24 |
| Makine kılavuzu DIN 374C | Düz kanal, ince diş, 21 ölçü |
| Helis kanallı kılavuz DIN 371C/376C | Kör delik, normal diş, M2-M16 |
| Helis kanallı kılavuz DIN 374C | Kör delik, ince diş, M8-M20 |
| TiN kaplı kılavuz DIN 371B | Seri imalat, M10 |
| Boru dişi (BSP) | |
| 2 li el kılavuzu DIN 5157 | Elde, G 1/8 - G 3/4 |
| Makine kılavuzu DIN 5156C | Düz kanal, G 1/8 - G 3/4 |
| Helis kanallı kılavuz DIN 5156C | Kör delik, G 1/8 - G 3/4 |
| Pafta lokması DIN 5158B | Dış diş, G 1/8 - G 3/4 |
| Paftalar (dış diş) | |
| Normal pafta DIN 223B | Metrik normal, M3-M30 |
| İnce pafta DIN 223B | Metrik ince, M8-M18 |
| Raybalar | |
| El raybası DIN 206 | H7, elde, 2-18 mm |
| Makine raybası DIN 212 | H7, tezgâhta, 2-13 mm |
| Frezeler | |
| Parmak freze kısa DIN 844 | HSS-E, 2-28 mm |
| Parmak freze uzun DIN 844 | HSS-E, 5-16 mm |
| Havşa freze DIN 335C | 90°, 6,3-31,5 mm |
| Havşa freze DIN 334C | 60°, 20 mm, 3 ağızlı |
| Matkap uçları | |
| Mors konik saplı matkap DIN 345 | 21-32 mm |
| Punta matkabı DIN 333A | 1x3,15 - 10x25 mm |
| Kademeli sac delme matkabı | 4-20 ve 4-30 mm |
| Taşlanmış matkap ucu | 14,2 mm |
Sık sorulan sorular
HSSE ile HSS arasındaki fark nedir?
HSSE kobalt katkılıdır. Yüksek sıcaklıkta sertliğini daha iyi korur, bu yüzden makinede yüksek devirde ve paslanmaz, alaşımlı çelik gibi zor malzemelerde çok daha uzun ömürlüdür. HSS elde ve yumuşak malzemede yeterlidir.
Düz kanal mı helis kanal mı?
Delik delip geçiyorsa düz kanal: talaşı öne iter ve delikten atar. Delik kör ise helis kanal gerekir: talaşı geriye, yani delik ağzına doğru tahliye eder, aksi halde talaş dipte sıkışıp kılavuzu kırar.
DIN 371 ile DIN 376 farkı ne?
İkisi de metrik normal diş makine kılavuzudur; DIN 371 kısa seridir ve küçük ölçüleri (genelde M3-M10/M12), DIN 376 daha uzun gövdeyle büyük ölçüleri (M14 ve üzeri) kapsar. Sap ölçüleri de farklıdır.
Makinede hangi devirde çalışılır?
Malzemeye bağlıdır: yapı çeliğinde küçük ölçülerde 300-600 dev/dak, paslanmazda bunun yarısı tercih edilir. Kesme yağı ve sabit ilerleme kılavuz ömrünü belirleyen en önemli iki etkendir.
Elde kullanılabilir mi?
Kullanılabilir ancak sapı kılavuz koluna uygun kare başlı olmayabilir ve makinede çalışmak üzere tasarlanmıştır. Elde çalışacaksanız DIN 352 takım kılavuzları uygundur.
Kılavuz matkap çapı ne olmalı?
Delik çapı = diş çapı − adım. M8 normal diş için 8 − 1,25 = 6,75 mm. Tüm ölçülerin değeri tabloda hesaplanmıştır.
Kılavuz tutucu (pens) gerekir mi?
Makinede emniyetli (torque limitli) kılavuz tutucu kullanılması önerilir: kılavuz dibe dayandığında kavrama kayar ve kılavuz kırılmaz. Normal mandrende çalışmak risklidir.