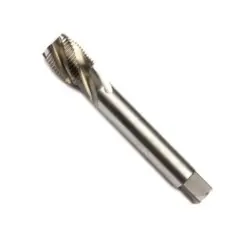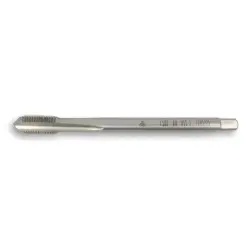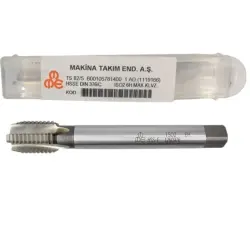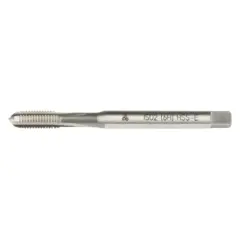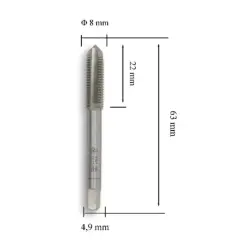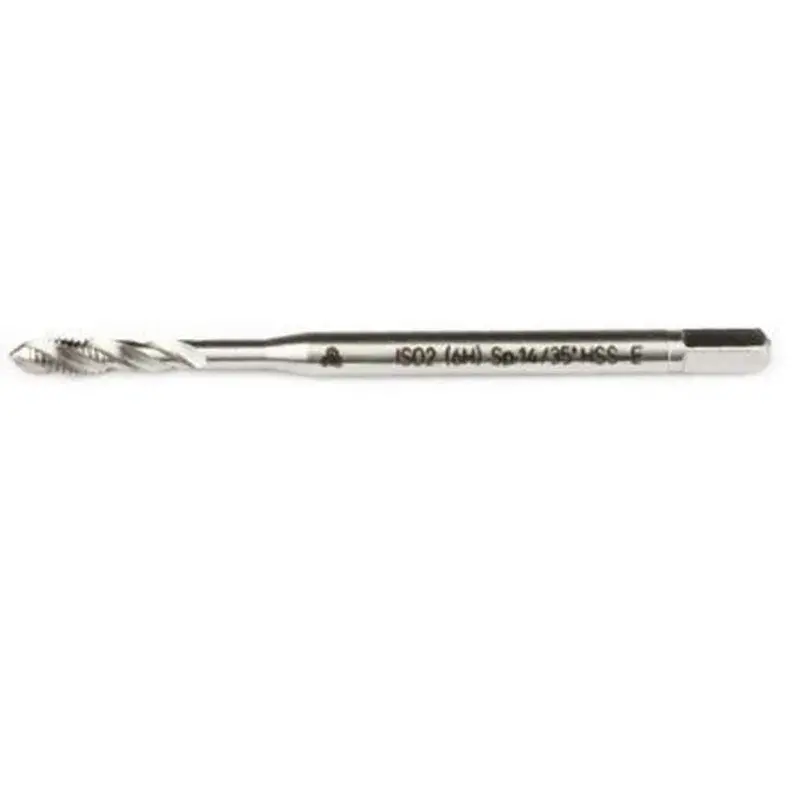
MTE HSSE Helis Kanallı Makine Kılavuzu DIN 371C Normal Diş M2-M16
Kör deliğin kılavuzu. MTE HSSE helis kanallı makine kılavuzu, kanalları burulmuş (helis) olduğu için talaşı delik ağzına doğru geri tahliye eder — bu yüzden kör (dibi kapalı) deliklerde doğru seçimdir. Düz kanallı kılavuz kör delikte talaşı dipte biriktirir ve sıkışarak kırılır. HSSE kobalt katkılı yüksek hız çeliğidir; makinede yüksek devirde ve zor malzemelerde sertliğini korur. Sayfa M2 ile M12 arası DIN 371/C kısa seri ölçüleri ile M16 ölçüsünde DIN 376/C uzun seri kılavuzu birlikte sunar; her ölçünün standardı tabloda belirtilmiştir.
Nerede kullanılır?
Kör deliklere diş çekme, kalıp ve aparat imalatı, gövde ve blok parçalar, CNC işleme merkezleri, otomotiv ve beyaz eşya yan sanayi, makine montaj parçaları, hassas tesviye işleri, paslanmaz ve alaşımlı çelik işleri. Delik delip geçiyorsa düz kanallı kılavuz daha verimlidir.
Öne çıkanlar
- Helis kanal: talaşı delik ağzına geri atar — kör delikler için
- HSSE kobalt katkılı: yüksek ısı ve aşınma direnci
- M2 ile M12 DIN 371/C kısa seri, M16 DIN 376/C uzun seri
- Küçük ölçüler dahil 10 metrik normal diş ölçüsü
- Matkap tezgâhı ve işleme merkezinde tek geçişte diş
- Kalıp ve gövde parçalarında kırılma riskini düşürür
- Her ölçünün kılavuz matkap çapı tabloda
- Sağ kesme yönlü
Teknik özellikler
| Marka | MTE |
| Ürün tipi | Helis kanallı makine kılavuzu |
| Standart | DIN 371/C (M2-M12) · DIN 376/C (M16) |
| Malzeme | HSSE (kobalt katkılı yüksek hız çeliği) |
| Diş tipi | Metrik normal (kaba) diş |
| Kanal tipi | Helis (burulmuş) kanal |
| Önerilen delik | Kör (dibi kapalı) delik |
| Kesme yönü | Sağ |
| Ölçü aralığı | M2 - M16 |
| Kullanım | Makinede (matkap tezgâhı, işleme merkezi) |
| Satış birimi | Adet |
Diş ölçüleri ve kılavuz matkap çapları
| Diş ölçüsü | Adım | Kılavuz matkap çapı | Üretici kodu | Durum |
|---|---|---|---|---|
| M2 | 0,4 mm | 1,6 mm | 105790607 | Stokta |
| M2,5 | 0,45 mm | 2,05 mm | 105790608 | Stokta |
| M3 | 0,5 mm | 2,5 mm | 105790133 | Stokta |
| M4 | 0,7 mm | 3,3 mm | 105790134 | Stokta |
| M5 | 0,8 mm | 4,2 mm | 105790135 | Stokta |
| M6 | 1 mm | 5 mm | 105790136 | Stokta |
| M8 | 1,25 mm | 6,75 mm | 105790137 | Stokta |
| M10 | 1,5 mm | 8,5 mm | 105790138 | Stokta |
| M12 | 1,75 mm | 10,25 mm | 105790139 | Stokta |
| M16 | 2 mm | 14 mm | B00105790261 | Stokta |
Hangi kılavuzu seçmeliyim?
Kılavuz seçimi üç soruya bakar: elde mi makinede mi çalışacaksınız, diş normal mi ince mi boru dişi mi, ve delik açık mı kör mü. Kör delikte mutlaka helis kanal gerekir: düz kanallı kılavuz talaşı dipte biriktirip kırılır. Açık delikte düz kanal daha verimlidir.
| Kullanım | Standart | Tip | Ürün |
|---|---|---|---|
| Elde, metrik normal diş | DIN 352 | 3 lü takım (ön, orta, son) ya da tek son kılavuz | 3 lü takım kılavuz · son kılavuz |
| Elde, metrik ince diş | DIN 2181 | 2 li takım (ön, son) | 2 li takım kılavuz |
| Elde, boru dişi (BSP) | DIN 5157 | 2 li takım (ön, son) | 2 li el kılavuzu |
| Makinede, normal diş, AÇIK delik | DIN 371C (M3-M12) · DIN 376C (M14-M24) | Düz kanal | DIN 371C M3-M12 · DIN 376C M14-M24 |
| Makinede, normal diş, KÖR delik | DIN 371C / 376C | Helis kanal | helis kanallı M2-M16 |
| Makinede, ince diş, AÇIK delik | DIN 374C | Düz kanal | düz kanallı M8-M30 |
| Makinede, ince diş, KÖR delik | DIN 374C | Helis kanal | helis kanallı M8-M20 |
| Makinede, boru dişi, AÇIK delik | DIN 5156C | Düz kanal | düz kanallı G 1/8-3/4 |
| Makinede, boru dişi, KÖR delik | DIN 5156C | Helis kanal | helis kanallı G 1/8-3/4 |
| Makinede, seri imalat, M10 | DIN 371B | TiN kaplı, uzun ömür | TiN kaplı M10 |
Dış diş (cıvata dişi) açmak için pafta gerekir: metrik normal pafta, metrik ince pafta ve boru dişi pafta lokmalarımıza bakabilirsiniz.
Kılavuz matkap çapı tablosu (metrik normal diş)
Kılavuz çekmeden önce açılacak delik çapı tek bir kuralla bulunur: delik çapı = diş çapı − diş adımı. Delik bu değerden küçük açılırsa kılavuz kırılır, büyük açılırsa diş tam dolmaz ve bağlantı zayıf kalır. İnce dişte aynı kural geçerlidir: M12x1,25 için 12 − 1,25 = 10,75 mm.
| Diş | Adım | Kılavuz matkap çapı |
|---|---|---|
| M2 | 0,4 mm | 1,6 mm |
| M2,5 | 0,45 mm | 2,05 mm |
| M3 | 0,5 mm | 2,5 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1 mm | 5 mm |
| M8 | 1,25 mm | 6,75 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,25 mm |
| M14 | 2 mm | 12 mm |
| M16 | 2 mm | 14 mm |
| M18 | 2,5 mm | 15,5 mm |
| M20 | 2,5 mm | 17,5 mm |
| M22 | 2,5 mm | 19,5 mm |
| M24 | 3 mm | 21 mm |
| M27 | 3 mm | 24 mm |
| M30 | 3,5 mm | 26,5 mm |
Boru dişi (BSP) kılavuz matkap çapları
| Diş | Diş / inç | Kılavuz matkap çapı |
|---|---|---|
| G 1/8 | 28 | 8,8 mm |
| G 1/4 | 19 | 11,8 mm |
| G 3/8 | 19 | 15,25 mm |
| G 1/2 | 14 | 19 mm |
| G 3/4 | 14 | 24,5 mm |
Kılavuz kırılmasının başlıca sebepleri: deliğin küçük açılması · kesme yağı kullanılmaması · talaş boşaltmadan kesintisiz ilerlemek · kılavuzu eğik tutmak · kör delikte dibe dayandıktan sonra zorlamak · kör delikte düz kanallı kılavuz kullanmak.
MTE metal işleme takımları
MTE kılavuz, pafta, rayba, freze ve matkap gruplarının tamamı aşağıdadır. Ölçü ölçü stok durumu her ürün sayfasının tablosunda verilmiştir; listede olmayan bir ölçü arıyorsanız sorabilirsiniz.
| Ürün | Kapsam |
|---|---|
| Kılavuzlar (iç diş) | |
| 3 lü takım kılavuz DIN 352 | Elde, metrik normal, M2-M22 |
| Son kılavuz DIN 352 | Elde, tek parça bitirme, M3-M20 |
| 2 li takım kılavuz DIN 2181 | Elde, metrik ince, M8-M22 |
| Makine kılavuzu DIN 371C | Düz kanal, normal diş, M3-M12 |
| Makine kılavuzu DIN 376C | Düz kanal, normal diş, M14-M24 |
| Makine kılavuzu DIN 374C | Düz kanal, ince diş, 21 ölçü |
| Helis kanallı kılavuz DIN 371C/376C | Kör delik, normal diş, M2-M16 |
| Helis kanallı kılavuz DIN 374C | Kör delik, ince diş, M8-M20 |
| TiN kaplı kılavuz DIN 371B | Seri imalat, M10 |
| Boru dişi (BSP) | |
| 2 li el kılavuzu DIN 5157 | Elde, G 1/8 - G 3/4 |
| Makine kılavuzu DIN 5156C | Düz kanal, G 1/8 - G 3/4 |
| Helis kanallı kılavuz DIN 5156C | Kör delik, G 1/8 - G 3/4 |
| Pafta lokması DIN 5158B | Dış diş, G 1/8 - G 3/4 |
| Paftalar (dış diş) | |
| Normal pafta DIN 223B | Metrik normal, M3-M30 |
| İnce pafta DIN 223B | Metrik ince, M8-M18 |
| Raybalar | |
| El raybası DIN 206 | H7, elde, 2-18 mm |
| Makine raybası DIN 212 | H7, tezgâhta, 2-13 mm |
| Frezeler | |
| Parmak freze kısa DIN 844 | HSS-E, 2-28 mm |
| Parmak freze uzun DIN 844 | HSS-E, 5-16 mm |
| Havşa freze DIN 335C | 90°, 6,3-31,5 mm |
| Havşa freze DIN 334C | 60°, 20 mm, 3 ağızlı |
| Matkap uçları | |
| Mors konik saplı matkap DIN 345 | 21-32 mm |
| Punta matkabı DIN 333A | 1x3,15 - 10x25 mm |
| Kademeli sac delme matkabı | 4-20 ve 4-30 mm |
| Taşlanmış matkap ucu | 14,2 mm |
Sık sorulan sorular
Helis kanal neden kör delikte şart?
Helis kanal talaşı yukarı, delik ağzına doğru taşır. Kör delikte talaşın gidecek başka yeri yoktur; düz kanallı kılavuz talaşı dipte sıkıştırır ve kılavuz kırılır.
Açık delikte helis kanal kullanılır mı?
Kullanılabilir ama gerek yoktur: açık delikte düz kanal talaşı öne atar ve daha verimlidir. Helis kanallı kılavuz genellikle daha pahalıdır.
Kör delikte delik derinliği ne olmalı?
Diş derinliğinden en az bir diş çapı kadar fazla olmalıdır. Örneğin M10 da 15 mm diş isteniyorsa delik en az 25 mm derin açılmalıdır; aksi halde kılavuz dibe dayanır.
M2 gibi küçük ölçülerde nelere dikkat edilmeli?
Küçük kılavuzlar çok kolay kırılır. Delik çapı tam olmalı (M2 için 1,6 mm), devir düşük tutulmalı, bol yağ verilmeli ve mutlaka hassas, salgısız bir tutucu kullanılmalıdır.
M16 ölçüsü neden farklı standartta?
Bu ölçü DIN 376/C uzun seri olarak üretilmiştir: gövde ve sap daha uzundur, büyük çapta gereken torku daha güvenli aktarır. Diş profili diğerleriyle aynı metrik normal diştir.
Kılavuz matkap çapı ne olmalı?
Delik çapı = diş çapı − adım. M10 normal diş için 10 − 1,5 = 8,5 mm. Tüm ölçülerin değeri tabloda verilmiştir.
Alüminyumda hangi kılavuz kullanılır?
Alüminyum yapışkan talaş verdiği için helis kanallı kılavuz ve bol kesme sıvısı belirgin biçimde iyi sonuç verir; talaş kanala sarılmadan dışarı atılır.