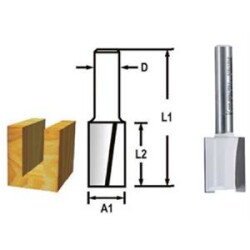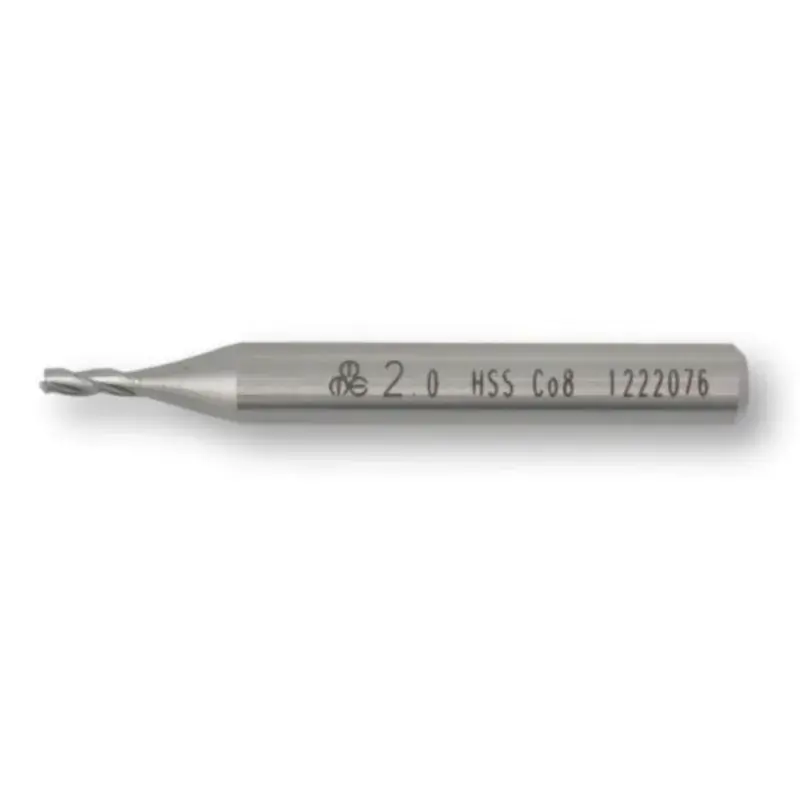
MTE HSSE Parmak Freze Kısa DIN 844 Silindirik Saplı 2-28 mm
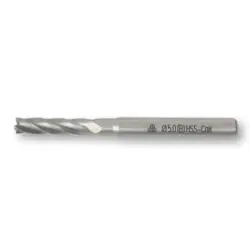
Frezenin temel takımı. MTE HSSE parmak freze (kısa seri), freze tezgâhı ve işleme merkezinde kanal açma, kenar düzeltme ve yüzey frezeleme için kullanılan DIN 844 silindirik saplı frezedir. HSS-E kobalt katkılı yüksek hız çeliğidir: yüksek sıcaklıkta sertliğini koruduğu (kırmızı sertlik) için paslanmaz, alaşımlı ve ısıl dirençli çeliklerde kaplamasız HSS ye göre belirgin biçimde uzun ömürlüdür. Kısa tip gövde esnemeyi azaltır, bu yüzden daha ağır kesme şartlarına izin verir. Üretici BN form tanımı veriyor: B kama kanallı (Weldon) sap, N normal helis açısı ve genel amaçlı diş yapısı. 2 ile 28 mm arası 21 çapta.
Nerede kullanılır?
Kanal (kama yuvası) açma, kenar ve yan yüzey frezeleme, cep ve havuz boşaltma, kalıp ve aparat imalatı, CNC işleme merkezleri ve üniversal freze tezgâhları, tesviye ve bakım atölyeleri, alaşımlı ve paslanmaz çelik işleri, bakır, alüminyum ve dökme demir frezeleme.
Öne çıkanlar
- HSS-E kobalt katkılı: yüksek ısı ve aşınma direnci
- DIN 844, BN form — kama kanallı (Weldon) sap, normal helis
- Kısa tip: esnemeyi azaltır, ağır kesme şartlarına uygun
- 2 ile 28 mm arası 21 çap
- Kanal açma, kenar ve yüzey frezeleme
- Paslanmaz, alaşımlı ve ısıl dirençli çeliklerde kullanılabilir
- Freze tezgâhı ve işleme merkezi için
- Aynı standartta uzun tip seçeneğimiz de mevcut
Teknik özellikler
| Marka | MTE |
| Ürün tipi | Silindirik saplı parmak freze, kısa tip |
| Standart | DIN 844 |
| Form | BN — kama kanallı (Weldon) sap, normal helis |
| Malzeme | HSS-E (kobalt katkılı yüksek hız çeliği) |
| Çap aralığı | 2 - 28 mm (21 çap) |
| Kesme yönü | Sağ |
| Kullanım | Freze tezgâhı, işleme merkezi |
| Satış birimi | Adet |
Çaplar ve stok durumu
| Ölçü | Üretici kodu | Durum |
|---|---|---|
| 2 mm | 276180200 | Stokta |
| 3 mm | 276180300 | Stokta |
| 4 mm | 276180400 | Stokta |
| 5 mm | 276180500 | Stokta |
| 6 mm | 276180600 | Stokta |
| 7 mm | 276180700 | Stokta |
| 8 mm | 276180800 | Tedarik süresi sorulmalı |
| 9 mm | 276180900 | Stokta |
| 10 mm | 276181000 | Stokta |
| 11 mm | 276181100 | Stokta |
| 12 mm | 276181200 | Stokta |
| 13 mm | 276181300 | Stokta |
| 14 mm | 276181400 | Stokta |
| 16 mm | B00276181600 | Stokta |
| 17 mm | 276181700 | Stokta |
| 18 mm | 276181800 | Stokta |
| 20 mm | 276182000 | Stokta |
| 21 mm | 257182100 | Stokta |
| 24 mm | 257182400 | Stokta |
| 26 mm | 257182600 | Stokta |
| 28 mm | 257182800 | Stokta |
Freze ve havşa seçimi
| Takım | Ne yapar | Seçim ölçütü | Ürün |
|---|---|---|---|
| Parmak freze, kısa | Kanal açma, kenar ve yüzey frezeleme | Erişim yetiyorsa her zaman kısa tip — daha rijit | 2-28 mm |
| Parmak freze, uzun | Derin cep ve kanal, yüksek duvar arkası | Yalnız erişim gerektiğinde; esneme artar | 5-16 mm |
| Havşa freze 90° | Havşa başlı vida yuvası, çapak alma | Metrik havşa vidaların standart açısı | 6,3-31,5 mm |
| Havşa freze 60° | 60° oturma yüzeyi, geniş çapta çapak alma | Özel makine vidaları ve punta yuvası | 20 mm, 3 ağızlı |
Not: standart parmak freze dik dalışa (plunge) uygun değildir; rampa ya da helis inişle dalınmalı veya önce matkapla ön delik açılmalıdır.
MTE metal işleme takımları
MTE kılavuz, pafta, rayba, freze ve matkap gruplarının tamamı aşağıdadır. Ölçü ölçü stok durumu her ürün sayfasının tablosunda verilmiştir; listede olmayan bir ölçü arıyorsanız sorabilirsiniz.
| Ürün | Kapsam |
|---|---|
| Kılavuzlar (iç diş) | |
| 3 lü takım kılavuz DIN 352 | Elde, metrik normal, M2-M22 |
| Son kılavuz DIN 352 | Elde, tek parça bitirme, M3-M20 |
| 2 li takım kılavuz DIN 2181 | Elde, metrik ince, M8-M22 |
| Makine kılavuzu DIN 371C | Düz kanal, normal diş, M3-M12 |
| Makine kılavuzu DIN 376C | Düz kanal, normal diş, M14-M24 |
| Makine kılavuzu DIN 374C | Düz kanal, ince diş, 21 ölçü |
| Helis kanallı kılavuz DIN 371C/376C | Kör delik, normal diş, M2-M16 |
| Helis kanallı kılavuz DIN 374C | Kör delik, ince diş, M8-M20 |
| TiN kaplı kılavuz DIN 371B | Seri imalat, M10 |
| Boru dişi (BSP) | |
| 2 li el kılavuzu DIN 5157 | Elde, G 1/8 - G 3/4 |
| Makine kılavuzu DIN 5156C | Düz kanal, G 1/8 - G 3/4 |
| Helis kanallı kılavuz DIN 5156C | Kör delik, G 1/8 - G 3/4 |
| Pafta lokması DIN 5158B | Dış diş, G 1/8 - G 3/4 |
| Paftalar (dış diş) | |
| Normal pafta DIN 223B | Metrik normal, M3-M30 |
| İnce pafta DIN 223B | Metrik ince, M8-M18 |
| Raybalar | |
| El raybası DIN 206 | H7, elde, 2-18 mm |
| Makine raybası DIN 212 | H7, tezgâhta, 2-13 mm |
| Frezeler | |
| Parmak freze kısa DIN 844 | HSS-E, 2-28 mm |
| Parmak freze uzun DIN 844 | HSS-E, 5-16 mm |
| Havşa freze DIN 335C | 90°, 6,3-31,5 mm |
| Havşa freze DIN 334C | 60°, 20 mm, 3 ağızlı |
| Matkap uçları | |
| Mors konik saplı matkap DIN 345 | 21-32 mm |
| Punta matkabı DIN 333A | 1x3,15 - 10x25 mm |
| Kademeli sac delme matkabı | 4-20 ve 4-30 mm |
| Taşlanmış matkap ucu | 14,2 mm |
Sık sorulan sorular
Kısa tip mi uzun tip mi almalıyım?
Kısa tip daha az eser ve daha ağır kesime izin verir; erişim yetiyorsa her zaman kısa tip tercih edilmelidir. Derin cep ve yüksek duvar arkasına uzanmak gerekiyorsa uzun tip kullanılır.
Kaç ağızlı?
Üretici veri sayfası ağız sayısını kesin vermiyor, bu çaplarda genellikle 4 ağızlıdır. Belirli bir ağız sayısına ihtiyacınız varsa sipariş öncesi sorun, teyit edip bildirelim.
HSS-E ile normal HSS arasındaki fark ne?
HSS-E kobalt katkılıdır ve yüksek sıcaklıkta sertliğini korur. Paslanmaz, alaşımlı ve ısıl dirençli çeliklerde kaplamasız HSS kısa sürede körlenirken HSS-E çalışmaya devam eder.
Weldon sap ne demek?
Sapın yan yüzeyinde düzlem (kama yuvası) bulunan bağlantı tipidir. Tutucudaki yan vida bu düzleme basar, freze dönme kuvveti altında sapta kaymaz. Ağır kesmede güvenli bağlantı sağlar.
Karbür (vidia) freze yerine HSS-E neden seçilir?
HSS-E daha tok ve kırılmaya karşı dirençlidir: titreşimli tezgâhlarda, salgılı tutucularda ve tek parça işlerde karbürden daha güvenlidir. Karbür ise yüksek kesme hızı ve sert malzemede üstündür.
Kanal açarken nelere dikkat edilmeli?
Kanal genişliği freze çapına eşit olduğu için freze iki yandan yüklenir. Kademeli derinlik vermek, dalış yaparken helis ya da rampa hareketi kullanmak ve bol kesme sıvısı vermek gerekir.
Dalış (plunge) yapılabilir mi?
Standart parmak freze dik dalışa uygun değildir; merkezde kesme hızı sıfırdır. Rampa veya helis inişle dalınmalı ya da önce matkapla ön delik açılmalıdır.
Freze devri nasıl hesaplanır?
Devir = (kesme hızı x 1000) / (3,14 x çap). HSS-E ile yapı çeliğinde kesme hızı tipik olarak 20-30 m/dak alınır; paslanmazda bu değer düşürülür.