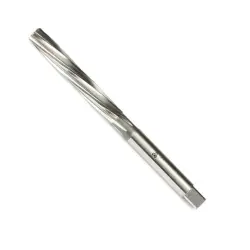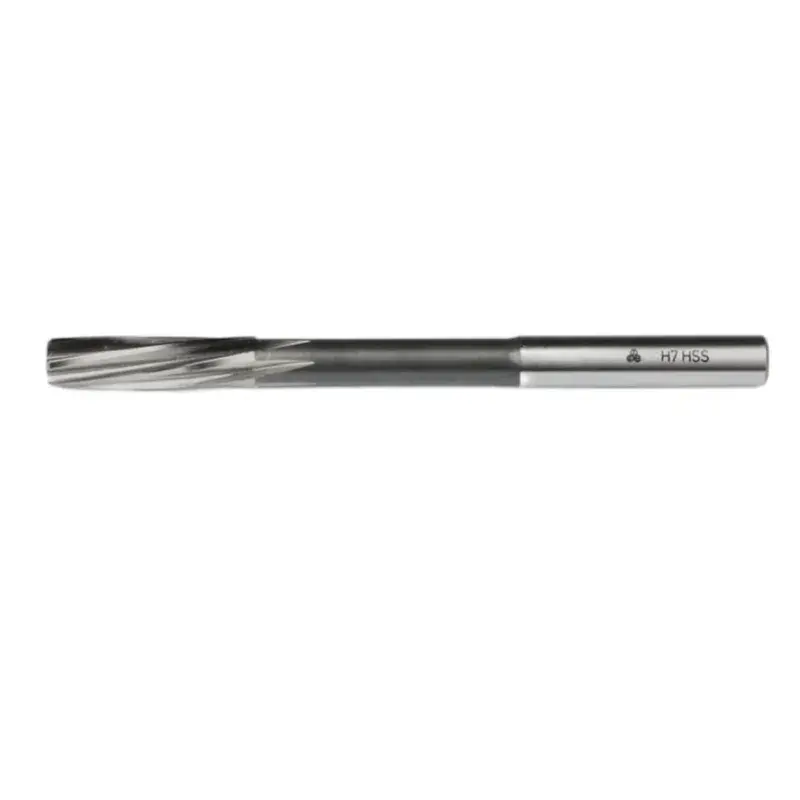
MTE HSS Makine Raybası DIN 212 Silindirik Saplı 2-13 mm
MTE HSS makine raybası, matkap tezgâhı, torna ya da işleme merkezinde deliği H7 toleransında bitirmek için kullanılır. El raybasından farkı kısa kesme konisidir: makine ekseni zaten sabit olduğu için uzun hizalama konisine gerek yoktur, kısa koni daha hızlı ve daha verimli kesim sağlar. Üretici verisi: DIN 212/D, H7 tipi, 8° kesme açısı, sağ kesme yönlü, TS 78/4. Silindirik sap mandrene ya da pense takılır. Her ölçünün uç çapı (h9 sap), toplam boy ve kesme boyu tabloda verilmiştir. 2 ile 13 mm arası 11 ölçü.
Nerede kullanılır?
Seri imalatta hassas delik bitirme, pim ve burç yuvaları, kalıp ve aparat imalatı, CNC işleme merkezleri, torna ve matkap tezgâhı işleri, otomotiv ve makine yan sanayi, ölçü ve geçme hassasiyeti gerektiren montaj parçaları. Yerinde ve sökmeden çalışma gereken onarımlarda el raybası tercih edilir.
Öne çıkanlar
- Tezgâhta deliği H7 toleransında bitirir
- Kısa kesme konisi: makinede hızlı ve verimli
- DIN 212/D · H7 tipi · 8° kesme açısı
- HSS yüksek hız çeliği, sağ kesme yönlü
- 2 ile 13 mm arası 11 ölçü
- Silindirik sap — mandren ya da pens ile tutulur
- Uç çapı, toplam boy ve kesme boyu tabloda
- TS 78/4 standardına uygun
Teknik özellikler
| Marka | MTE |
| Ürün tipi | Makine raybası, silindirik saplı |
| Standart | DIN 212/D · TS 78/4 |
| Malzeme | HSS yüksek hız çeliği |
| Tolerans | H7 |
| Kesme açısı | 8° |
| Kesme yönü | Sağ |
| Ölçü aralığı | 2 - 13 mm (11 ölçü) |
| Kullanım | Makinede (matkap tezgâhı, torna, işleme merkezi) |
| Satış birimi | Adet |
Ölçüler ve boyutlar
| Ölçü | Uç çapı | Sap çapı (h9) | Toplam uzunluk | Kesme uzunluğu | Üretici kodu | Durum |
|---|---|---|---|---|---|---|
| 2 mm | 2 mm | 2 mm | 49 mm | 11 mm | 303010200 | Stokta |
| 3 mm | 3 mm | 3 mm | 61 mm | 15 mm | 303010300 | Stokta |
| 4 mm | 4 mm | 4 mm | 75 mm | 19 mm | 303010400 | Stokta |
| 5 mm | 5 mm | 5 mm | 86 mm | 23 mm | 303010500 | Stokta |
| 6 mm | 6 mm | 5.6 mm | 93 mm | 26 mm | 303010600 | Stokta |
| 7 mm | 7 mm | 7.1 mm | 109 mm | 31 mm | 303010700 | Stokta |
| 8 mm | 8 mm | 8 mm | 117 mm | 33 mm | 303010800 | Stokta |
| 9 mm | 9 mm | 9 mm | 125 mm | 36 mm | 303010900 | Stokta |
| 11 mm | 11 mm | 10 mm | 142 mm | 41 mm | 303011100 | Stokta |
| 12 mm | 12 mm | 10 mm | 151 mm | 44 mm | 303011200 | Stokta |
| 13 mm | 13 mm | 10 mm | 151 mm | 44 mm | 303011300 | Stokta |
El raybası mı makine raybası mı?
Rayba, matkapla açılmış deliği H7 toleransında tam ölçüye ve düzgün yüzeye getirir. İkisi arasındaki fark kesme konisinin uzunluğudur.
| Tip | Kesme konisi | Nerede kullanılır | Ürün |
|---|---|---|---|
| El raybası (DIN 206) | Uzun — kendini deliğe hizalar | Elde, mandalla; parçanın sökülemediği yerinde onarımlar | 2-18 mm |
| Makine raybası (DIN 212) | Kısa — hızlı keser | Matkap tezgâhı, torna, işleme merkezi; seri imalat | 2-13 mm |
Raybalamanın üç kuralı: delik rayba çapından 0,1-0,3 mm küçük açılır · rayba yalnız SAĞ yöne çevrilir (çıkarırken de) · bol kesme sıvısı kullanılır.
MTE metal işleme takımları
MTE kılavuz, pafta, rayba, freze ve matkap gruplarının tamamı aşağıdadır. Ölçü ölçü stok durumu her ürün sayfasının tablosunda verilmiştir; listede olmayan bir ölçü arıyorsanız sorabilirsiniz.
| Ürün | Kapsam |
|---|---|
| Kılavuzlar (iç diş) | |
| 3 lü takım kılavuz DIN 352 | Elde, metrik normal, M2-M22 |
| Son kılavuz DIN 352 | Elde, tek parça bitirme, M3-M20 |
| 2 li takım kılavuz DIN 2181 | Elde, metrik ince, M8-M22 |
| Makine kılavuzu DIN 371C | Düz kanal, normal diş, M3-M12 |
| Makine kılavuzu DIN 376C | Düz kanal, normal diş, M14-M24 |
| Makine kılavuzu DIN 374C | Düz kanal, ince diş, 21 ölçü |
| Helis kanallı kılavuz DIN 371C/376C | Kör delik, normal diş, M2-M16 |
| Helis kanallı kılavuz DIN 374C | Kör delik, ince diş, M8-M20 |
| TiN kaplı kılavuz DIN 371B | Seri imalat, M10 |
| Boru dişi (BSP) | |
| 2 li el kılavuzu DIN 5157 | Elde, G 1/8 - G 3/4 |
| Makine kılavuzu DIN 5156C | Düz kanal, G 1/8 - G 3/4 |
| Helis kanallı kılavuz DIN 5156C | Kör delik, G 1/8 - G 3/4 |
| Pafta lokması DIN 5158B | Dış diş, G 1/8 - G 3/4 |
| Paftalar (dış diş) | |
| Normal pafta DIN 223B | Metrik normal, M3-M30 |
| İnce pafta DIN 223B | Metrik ince, M8-M18 |
| Raybalar | |
| El raybası DIN 206 | H7, elde, 2-18 mm |
| Makine raybası DIN 212 | H7, tezgâhta, 2-13 mm |
| Frezeler | |
| Parmak freze kısa DIN 844 | HSS-E, 2-28 mm |
| Parmak freze uzun DIN 844 | HSS-E, 5-16 mm |
| Havşa freze DIN 335C | 90°, 6,3-31,5 mm |
| Havşa freze DIN 334C | 60°, 20 mm, 3 ağızlı |
| Matkap uçları | |
| Mors konik saplı matkap DIN 345 | 21-32 mm |
| Punta matkabı DIN 333A | 1x3,15 - 10x25 mm |
| Kademeli sac delme matkabı | 4-20 ve 4-30 mm |
| Taşlanmış matkap ucu | 14,2 mm |
Sık sorulan sorular
Makinede rayba hangi devirde çalışır?
Raybalama düşük devir ve sabit ilerleme ister: genel kural aynı çaptaki matkap devrinin yarısı ya da üçte biridir. Yüksek devir yüzeyi bozar ve ölçüyü büyütür.
Raybadan önce delik kaç mm açılmalı?
Rayba çapından 0,1-0,3 mm küçük (çap büyüdükçe pay artar). Fazla pay raybayı zorlar, çok az pay ise yüzeyin düzelmesine yetmez.
El raybası mı makine raybası mı almalıyım?
Tezgâhta çalışıyorsanız makine raybası: kısa konisi daha hızlı keser. Parçayı sökemiyor ve elde çalışıyorsanız el raybası gerekir, uzun konisi kendini deliğe hizalar.
Rayba ile delik büyütülebilir mi?
Rayba bitirme takımıdır, malzeme kaldırma takımı değildir. Deliği belirgin biçimde büyütmek için önce matkapla büyütülür, sonra rayba ile bitirilir.
Geri çevirmek neden yasak?
Rayba kesme kenarları yalnız tek yönde keser. Sol yöne çevirmek kenarları ezer ve raybayı körletir; delikten çıkarırken de sağ yönde çevirmek gerekir.
Kesme sıvısı ne kullanılmalı?
Çelik ve paslanmazda bol kesme yağı; alüminyumda özel alüminyum sıvısı ya da gazyağı. Dökme demirde kuru ya da hava ile çalışılabilir.
H7 delik hangi geçmeyi verir?
H7 delik h6 mil ile normal (kayar) geçme, k6-m6 ile sıkı geçme, r6-s6 ile pres geçme oluşturur. Montaj tipine göre mil toleransı seçilir.
Çapı tolerans içinde nasıl kontrol ederim?
Delik komparatörü ya da pasametre ile ölçülür; seri işte H7 mastar pim (go/no-go) kullanmak en pratik yoldur.