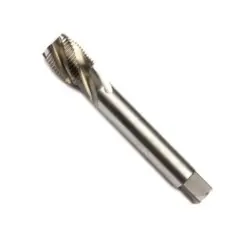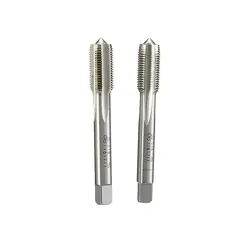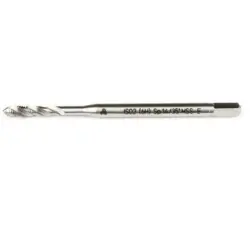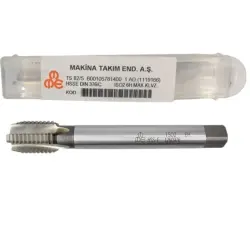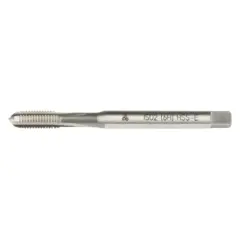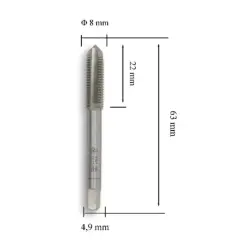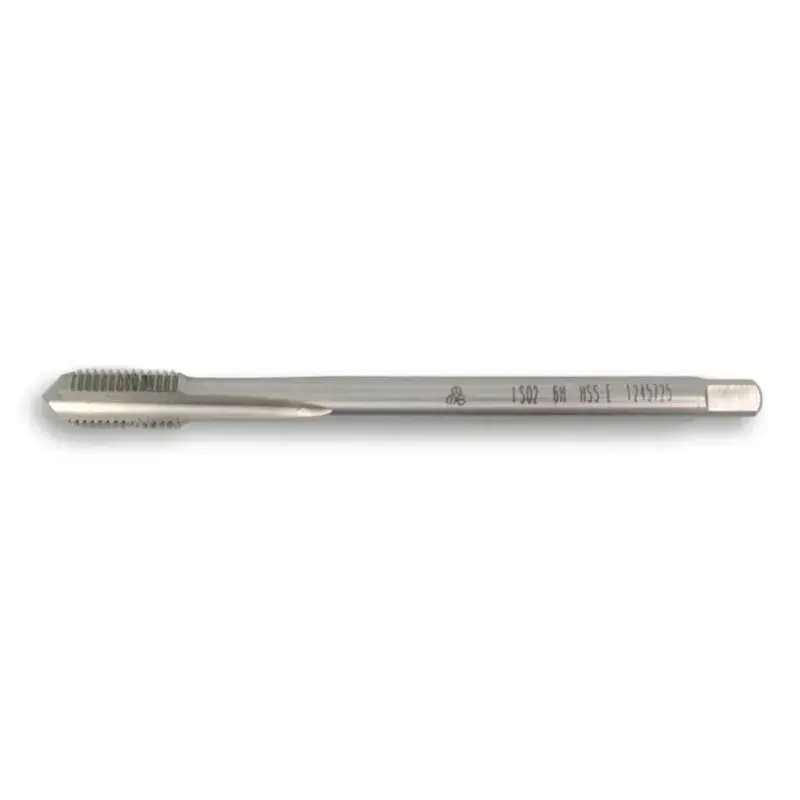
MTE HSSE Düz Kanallı Makine Kılavuzu DIN 374C Metrik İnce Diş
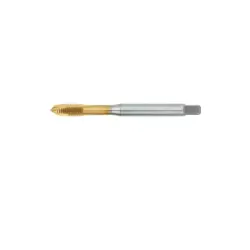
MTE HSSE düz kanallı makine kılavuzu DIN 374/C, metrik ince diş için makine kılavuzudur ve M8x1 ile M30x1,5 arasında 21 ayrı ölçüde bulunur — ince dişte aynı çapın birden çok adımı olduğu için (örneğin M12x1, M12x1,25 ve M12x1,5) doğru adımı seçmek şarttır. HSSE kobalt katkılı yüksek hız çeliğidir: makinede yüksek devirde ve paslanmaz gibi zor malzemelerde sertliğini korur. Düz kanal talaşı öne iter, bu yüzden açık deliklerde en verimli çalışır.
Nerede kullanılır?
Hidrolik ve pnömatik bağlantı gövdeleri, otomotiv ve iş makinesi parçaları, ayar ve kilit somunu bağlantıları, ince cidarlı gövde ve kapaklar, kalıp ve aparat imalatı, CNC seri imalat, bakım ve onarım atölyeleri. Titreşimle gevşemenin istenmediği bağlantılarda ince diş tercih edilir.
Öne çıkanlar
- 21 ölçü: M8x1 ile M30x1,5 arası metrik ince diş
- Aynı çapın farklı adımları ayrı ayrı mevcut (M12x1 · 1,25 · 1,5)
- HSSE kobalt katkılı: yüksek ısı ve aşınma direnci
- DIN 374/C düz kanallı makine kılavuzu
- Açık (delip geçen) delikler için ideal
- Matkap tezgâhı ve işleme merkezinde tek geçişte diş
- Her ölçünün kılavuz matkap çapı tabloda hesaplanmış
- Sağ kesme yönlü
Teknik özellikler
| Marka | MTE |
| Ürün tipi | Düz kanallı makine kılavuzu |
| Standart | DIN 374/C |
| Malzeme | HSSE (kobalt katkılı yüksek hız çeliği) |
| Diş tipi | Metrik ince diş |
| Kanal tipi | Düz kanal |
| Önerilen delik | Açık (delip geçen) delik |
| Kesme yönü | Sağ |
| Ölçü aralığı | M8x1 - M30x1,5 (21 ölçü) |
| Kullanım | Makinede (matkap tezgâhı, işleme merkezi) |
| Satış birimi | Adet |
Diş ölçüleri ve kılavuz matkap çapları
| Diş ölçüsü | Adım | Kılavuz matkap çapı | Üretici kodu | Durum |
|---|---|---|---|---|
| M8x1 | 1 mm | 7 mm | 105750805 | Stokta |
| M10x1 | 1 mm | 9 mm | 105751005 | Stokta |
| M10x1,25 | 1,25 mm | 8,75 mm | 105751000 | Stokta |
| M12x1 | 1 mm | 11 mm | 105751205 | Stokta |
| M12x1,25 | 1,25 mm | 10,75 mm | 105751200 | Stokta |
| M12x1,5 | 1,5 mm | 10,5 mm | 105751206 | Stokta |
| M14x1 | 1 mm | 13 mm | 105751405 | Stokta |
| M14x1,25 | 1,25 mm | 12,75 mm | 105751400 | Stokta |
| M14x1,5 | 1,5 mm | 12,5 mm | 105751406 | Stokta |
| M16x1 | 1 mm | 15 mm | 105751605 | Stokta |
| M16x1,5 | 1,5 mm | 14,5 mm | 105751606 | Tedarik süresi sorulmalı |
| M18x1 | 1 mm | 17 mm | 105751805 | Stokta |
| M18x1,5 | 1,5 mm | 16,5 mm | 105751806 | Stokta |
| M18x2 | 2 mm | 16 mm | 105751808 | Stokta |
| M20x1,5 | 1,5 mm | 18,5 mm | 105752006 | Stokta |
| M20x2 | 2 mm | 18 mm | 105752008 | Stokta |
| M22x1,5 | 1,5 mm | 20,5 mm | 105752206 | Stokta |
| M24x1 | 1 mm | 23 mm | 105752405 | Stokta |
| M24x1,5 | 1,5 mm | 22,5 mm | 105752406 | Stokta |
| M24x2 | 2 mm | 22 mm | 105752408 | Tedarik süresi sorulmalı |
| M30x1,5 | 1,5 mm | 28,5 mm | 105753006 | Stokta |
Hangi kılavuzu seçmeliyim?
Kılavuz seçimi üç soruya bakar: elde mi makinede mi çalışacaksınız, diş normal mi ince mi boru dişi mi, ve delik açık mı kör mü. Kör delikte mutlaka helis kanal gerekir: düz kanallı kılavuz talaşı dipte biriktirip kırılır. Açık delikte düz kanal daha verimlidir.
| Kullanım | Standart | Tip | Ürün |
|---|---|---|---|
| Elde, metrik normal diş | DIN 352 | 3 lü takım (ön, orta, son) ya da tek son kılavuz | 3 lü takım kılavuz · son kılavuz |
| Elde, metrik ince diş | DIN 2181 | 2 li takım (ön, son) | 2 li takım kılavuz |
| Elde, boru dişi (BSP) | DIN 5157 | 2 li takım (ön, son) | 2 li el kılavuzu |
| Makinede, normal diş, AÇIK delik | DIN 371C (M3-M12) · DIN 376C (M14-M24) | Düz kanal | DIN 371C M3-M12 · DIN 376C M14-M24 |
| Makinede, normal diş, KÖR delik | DIN 371C / 376C | Helis kanal | helis kanallı M2-M16 |
| Makinede, ince diş, AÇIK delik | DIN 374C | Düz kanal | düz kanallı M8-M30 |
| Makinede, ince diş, KÖR delik | DIN 374C | Helis kanal | helis kanallı M8-M20 |
| Makinede, boru dişi, AÇIK delik | DIN 5156C | Düz kanal | düz kanallı G 1/8-3/4 |
| Makinede, boru dişi, KÖR delik | DIN 5156C | Helis kanal | helis kanallı G 1/8-3/4 |
| Makinede, seri imalat, M10 | DIN 371B | TiN kaplı, uzun ömür | TiN kaplı M10 |
Dış diş (cıvata dişi) açmak için pafta gerekir: metrik normal pafta, metrik ince pafta ve boru dişi pafta lokmalarımıza bakabilirsiniz.
Kılavuz matkap çapı tablosu (metrik normal diş)
Kılavuz çekmeden önce açılacak delik çapı tek bir kuralla bulunur: delik çapı = diş çapı − diş adımı. Delik bu değerden küçük açılırsa kılavuz kırılır, büyük açılırsa diş tam dolmaz ve bağlantı zayıf kalır. İnce dişte aynı kural geçerlidir: M12x1,25 için 12 − 1,25 = 10,75 mm.
| Diş | Adım | Kılavuz matkap çapı |
|---|---|---|
| M2 | 0,4 mm | 1,6 mm |
| M2,5 | 0,45 mm | 2,05 mm |
| M3 | 0,5 mm | 2,5 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1 mm | 5 mm |
| M8 | 1,25 mm | 6,75 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,25 mm |
| M14 | 2 mm | 12 mm |
| M16 | 2 mm | 14 mm |
| M18 | 2,5 mm | 15,5 mm |
| M20 | 2,5 mm | 17,5 mm |
| M22 | 2,5 mm | 19,5 mm |
| M24 | 3 mm | 21 mm |
| M27 | 3 mm | 24 mm |
| M30 | 3,5 mm | 26,5 mm |
Boru dişi (BSP) kılavuz matkap çapları
| Diş | Diş / inç | Kılavuz matkap çapı |
|---|---|---|
| G 1/8 | 28 | 8,8 mm |
| G 1/4 | 19 | 11,8 mm |
| G 3/8 | 19 | 15,25 mm |
| G 1/2 | 14 | 19 mm |
| G 3/4 | 14 | 24,5 mm |
Kılavuz kırılmasının başlıca sebepleri: deliğin küçük açılması · kesme yağı kullanılmaması · talaş boşaltmadan kesintisiz ilerlemek · kılavuzu eğik tutmak · kör delikte dibe dayandıktan sonra zorlamak · kör delikte düz kanallı kılavuz kullanmak.
MTE metal işleme takımları
MTE kılavuz, pafta, rayba, freze ve matkap gruplarının tamamı aşağıdadır. Ölçü ölçü stok durumu her ürün sayfasının tablosunda verilmiştir; listede olmayan bir ölçü arıyorsanız sorabilirsiniz.
| Ürün | Kapsam |
|---|---|
| Kılavuzlar (iç diş) | |
| 3 lü takım kılavuz DIN 352 | Elde, metrik normal, M2-M22 |
| Son kılavuz DIN 352 | Elde, tek parça bitirme, M3-M20 |
| 2 li takım kılavuz DIN 2181 | Elde, metrik ince, M8-M22 |
| Makine kılavuzu DIN 371C | Düz kanal, normal diş, M3-M12 |
| Makine kılavuzu DIN 376C | Düz kanal, normal diş, M14-M24 |
| Makine kılavuzu DIN 374C | Düz kanal, ince diş, 21 ölçü |
| Helis kanallı kılavuz DIN 371C/376C | Kör delik, normal diş, M2-M16 |
| Helis kanallı kılavuz DIN 374C | Kör delik, ince diş, M8-M20 |
| TiN kaplı kılavuz DIN 371B | Seri imalat, M10 |
| Boru dişi (BSP) | |
| 2 li el kılavuzu DIN 5157 | Elde, G 1/8 - G 3/4 |
| Makine kılavuzu DIN 5156C | Düz kanal, G 1/8 - G 3/4 |
| Helis kanallı kılavuz DIN 5156C | Kör delik, G 1/8 - G 3/4 |
| Pafta lokması DIN 5158B | Dış diş, G 1/8 - G 3/4 |
| Paftalar (dış diş) | |
| Normal pafta DIN 223B | Metrik normal, M3-M30 |
| İnce pafta DIN 223B | Metrik ince, M8-M18 |
| Raybalar | |
| El raybası DIN 206 | H7, elde, 2-18 mm |
| Makine raybası DIN 212 | H7, tezgâhta, 2-13 mm |
| Frezeler | |
| Parmak freze kısa DIN 844 | HSS-E, 2-28 mm |
| Parmak freze uzun DIN 844 | HSS-E, 5-16 mm |
| Havşa freze DIN 335C | 90°, 6,3-31,5 mm |
| Havşa freze DIN 334C | 60°, 20 mm, 3 ağızlı |
| Matkap uçları | |
| Mors konik saplı matkap DIN 345 | 21-32 mm |
| Punta matkabı DIN 333A | 1x3,15 - 10x25 mm |
| Kademeli sac delme matkabı | 4-20 ve 4-30 mm |
| Taşlanmış matkap ucu | 14,2 mm |
Sık sorulan sorular
Cıvatamın adımını nasıl bulurum?
Diş tarağı (pitch gauge) ile ölçmek en kesin yoldur. Taraklı ölçü yoksa 10 dişin boyu ölçülüp 10 a bölünür. M12 çapta ince diş adımı 1, 1,25 veya 1,5 mm olabilir; yanlış adım seçilirse diş bozulur.
Kılavuz matkap çapı ne olmalı?
Delik çapı = diş çapı − adım. M20x1,5 için 20 − 1,5 = 18,5 mm. Sayfadaki tablo 21 ölçünün tamamı için bu değeri verir.
Dikkat: üretici verisinde hata var mı?
Tedarikçi açıklamalarında bu serinin tüm ölçüleri için önerilen matkap çapı 7 mm yazılmıştır; bu değer yalnız M8x1 için doğrudur ve diğer ölçülere yanlışlıkla kopyalanmıştır. Sayfadaki tablodaki değerler standart kurala göre yeniden hesaplanmıştır.
Neden aynı çapta birden çok adım var?
İnce dişte adım seçimi uygulamaya göre değişir: daha küçük adım daha hassas ayar ve titreşime karşı daha iyi direnç sağlar, daha büyük adım montajı hızlandırır. Onarımda mevcut parçanın adımı neyse o seçilir.
Kör delikte kullanılabilir mi?
Düz kanal kör delikte talaşı dipte biriktirir. Kör delik için helis kanallı DIN 374/C kılavuzlarımız M8x1 ile M20x1,5 arasında bulunmaktadır.
HSSE gerçekten fark eder mi?
Evet. Kobalt katkısı yüksek sıcaklıkta sertliği koruduğu için makinede, yüksek devirde ve paslanmazda HSS ye göre birkaç kat daha uzun ömür verir. Elde ve yumuşak malzemede fark küçülür.
Paslanmazda nelere dikkat edilmeli?
Devir düşürülür, bol kesme yağı verilir ve ilerleme kesintisiz tutulur. Paslanmazda durup tekrar başlamak yüzeyi sertleştirir ve kılavuzu körletir.
Emniyetli kılavuz tutucu şart mı?
Makinede şiddetle önerilir. Kılavuz dibe dayandığında ya da talaş sıkıştığında kavrama kayar; aksi halde kılavuz kırılır ve parça hurdaya çıkar.