MTE HSS Mors Konik Saplı Matkap Ucu DIN 345 21-32 mm
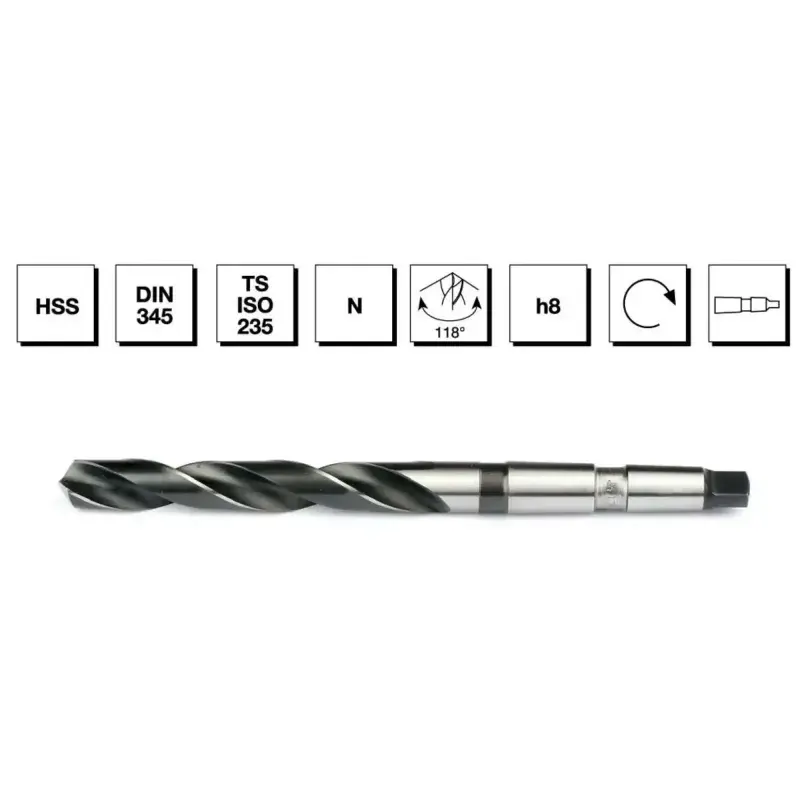
Büyük çapın matkabı. MTE HSS mors konik saplı matkap ucu, mandrenin tutamadığı 21 mm ve üzeri çaplar için üretilmiştir: sap silindirik değil mors konik olduğu için doğrudan tezgâh miline ya da konik kovana oturur ve kayma olmadan çok yüksek tork aktarır. Radyal matkap, sütunlu matkap ve torna punta kovanlarının standart bağlantısıdır. Üretici verisi her ölçü için kesme çapı, toplam uzunluk, kesme uzunluğu ve mors konik numarasını veriyor — tabloda ölçü ölçü listelenmiştir. 118° uç açısı, N tipi, h8 çap toleransı, sağ kesme yönlü, TS ISO 235. 21 ile 32 mm arası 12 çapta.
Nerede kullanılır?
Kalın sac ve plaka delme, çelik konstrüksiyon ve flanş delikleri, ağır makine imalatı, radyal ve sütunlu matkap tezgâhı işleri, torna puntasında delme, kalıp ve aparat imalatı, gemi ve tersane işleri, demir doğrama ve profil imalatı. 20 mm üzeri çaplarda mandrenli matkap uçlarının yerini alır.
Öne çıkanlar
- 21 ile 32 mm arası büyük çaplar — 12 ölçü
- Mors konik sap: kaymadan yüksek tork aktarır
- Radyal, sütunlu matkap ve torna puntası için
- 118° uç açısı · N tipi · h8 çap toleransı
- HSS yüksek hız çeliği, sağ kesme yönlü
- Her ölçünün mors konik numarası tabloda
- Toplam ve kesme uzunlukları tabloda verilmiştir
- TS ISO 235 standardına uygun
Teknik özellikler
| Marka | MTE |
| Ürün tipi | Mors konik saplı matkap ucu |
| Standart | DIN 345 · TS ISO 235 |
| Malzeme | HSS yüksek hız çeliği |
| Uç açısı | 118° |
| Takım tipi | N |
| Çap toleransı | h8 |
| Sap | Mors konik (MK) |
| Çap aralığı | 21 - 32 mm (12 ölçü) |
| Kesme yönü | Sağ |
| Satış birimi | Adet |
Çaplar ve boyutlar
| Ölçü | Kesme çapı | Mors konik no | Toplam uzunluk | Kesme uzunluğu | Üretici kodu | Durum |
|---|---|---|---|---|---|---|
| 21 mm | 21 mm | 2 | 243 mm | 145 mm | 4002100 | Stokta |
| 22 mm | 22 mm | 2 | 248 mm | 150 mm | 4002200 | Stokta |
| 23 mm | 23 mm | 2 | 253 mm | 155 mm | 4002300 | Stokta |
| 24 mm | 24 mm | 3 | 281 mm | 160 mm | 4002400 | Stokta |
| 25 mm | 25 mm | 3 | 281 mm | 160 mm | 4002500 | Stokta |
| 26 mm | 26 mm | 3 | 286 mm | 165 mm | 4002600 | Stokta |
| 27 mm | 27 mm | 3 | 291 mm | 170 mm | 4002700 | Stokta |
| 28 mm | 28 mm | 3 | 291 mm | 170 mm | 4002800 | Stokta |
| 29 mm | 29 mm | 3 | 296 mm | 175 mm | 4002900 | Stokta |
| 30 mm | 30 mm | 3 | 296 mm | 175 mm | 4003000 | Stokta |
| 31 mm | 31 mm | 3 | 301 mm | 180 mm | 4003100 | Stokta |
| 32 mm | 32 mm | 4 | 334 mm | 185 mm | 4003200 | Stokta |
Hangi matkap ucu hangi iş için?
| Takım | Ne için | Çap aralığı | Ürün |
|---|---|---|---|
| Punta (merkez) matkabı | Tornada punta yuvası, delme öncesi merkez işaretleme | 1x3,15 - 10x25 mm | 11 ölçü |
| Mors konik saplı matkap | Mandrenin tutamadığı büyük çaplar, radyal matkap | 21 - 32 mm | 12 ölçü |
| Kademeli (kozalak) matkap | İnce sac ve panoda tek uçla çok çaplı delik | 4-20 ve 4-30 mm | 2 seçenek |
| Taşlanmış matkap ucu | Ara ölçü gerektiren hassas delik | 14,2 mm | tek ölçü |
Delikten sonra ölçü ve yüzey hassasiyeti gerekiyorsa makine raybası ya da el raybası, diş çekilecekse makine kılavuzu kullanılır. Delik ağzının çapağı havşa freze ile alınır.
MTE metal işleme takımları
MTE kılavuz, pafta, rayba, freze ve matkap gruplarının tamamı aşağıdadır. Ölçü ölçü stok durumu her ürün sayfasının tablosunda verilmiştir; listede olmayan bir ölçü arıyorsanız sorabilirsiniz.
| Ürün | Kapsam |
|---|---|
| Kılavuzlar (iç diş) | |
| 3 lü takım kılavuz DIN 352 | Elde, metrik normal, M2-M22 |
| Son kılavuz DIN 352 | Elde, tek parça bitirme, M3-M20 |
| 2 li takım kılavuz DIN 2181 | Elde, metrik ince, M8-M22 |
| Makine kılavuzu DIN 371C | Düz kanal, normal diş, M3-M12 |
| Makine kılavuzu DIN 376C | Düz kanal, normal diş, M14-M24 |
| Makine kılavuzu DIN 374C | Düz kanal, ince diş, 21 ölçü |
| Helis kanallı kılavuz DIN 371C/376C | Kör delik, normal diş, M2-M16 |
| Helis kanallı kılavuz DIN 374C | Kör delik, ince diş, M8-M20 |
| TiN kaplı kılavuz DIN 371B | Seri imalat, M10 |
| Boru dişi (BSP) | |
| 2 li el kılavuzu DIN 5157 | Elde, G 1/8 - G 3/4 |
| Makine kılavuzu DIN 5156C | Düz kanal, G 1/8 - G 3/4 |
| Helis kanallı kılavuz DIN 5156C | Kör delik, G 1/8 - G 3/4 |
| Pafta lokması DIN 5158B | Dış diş, G 1/8 - G 3/4 |
| Paftalar (dış diş) | |
| Normal pafta DIN 223B | Metrik normal, M3-M30 |
| İnce pafta DIN 223B | Metrik ince, M8-M18 |
| Raybalar | |
| El raybası DIN 206 | H7, elde, 2-18 mm |
| Makine raybası DIN 212 | H7, tezgâhta, 2-13 mm |
| Frezeler | |
| Parmak freze kısa DIN 844 | HSS-E, 2-28 mm |
| Parmak freze uzun DIN 844 | HSS-E, 5-16 mm |
| Havşa freze DIN 335C | 90°, 6,3-31,5 mm |
| Havşa freze DIN 334C | 60°, 20 mm, 3 ağızlı |
| Matkap uçları | |
| Mors konik saplı matkap DIN 345 | 21-32 mm |
| Punta matkabı DIN 333A | 1x3,15 - 10x25 mm |
| Kademeli sac delme matkabı | 4-20 ve 4-30 mm |
| Taşlanmış matkap ucu | 14,2 mm |
Sık sorulan sorular
Mors konik sap nedir, neden kullanılır?
Hafif konik (yaklaşık 1:20) bir saptır ve tezgâh miline sürtünmeyle kenetlenir. Mandrenin kavrayamayacağı büyük çaplarda kaymadan yüksek tork aktarır; çıkarmak için çıkarma kaması (çivisi) kullanılır.
Benim tezgâhıma uyar mı?
Tezgâhın mil konik numarasına bakılır (MK2, MK3, MK4…). Her ölçünün konik numarası tabloda verilmiştir; tezgâhınızın koniği farklıysa ara kovan (adaptör) ile kullanılır.
Konik numarası farklı olursa ne yapılır?
Küçük konikten büyüğe geçmek için ara kovan, büyükten küçüğe geçmek için küçültme kovanı kullanılır. Kovanlar standart ölçülerde satılır.
Bu çaplarda doğrudan delme yapılır mı?
Genellikle kademeli delinir: önce 10-14 mm ön delik, sonra istenen çap. Tek seferde 30 mm delmek tezgâhı ve matkabı aşırı zorlar.
118° uç açısı ne anlama gelir?
Matkap ucunun tepe açısıdır. 118° genel amaçlı çelik ve döküm için standart değerdir; paslanmaz ve sert çelikte 135° bölünmüş uç, alüminyum ve plastikte daha küçük açı tercih edilir.
h8 çap toleransı ne demek?
Matkap ucunun çap toleransıdır. Açılan deliğin matkap çapından biraz büyük çıkması normaldir; hassas ölçü gerekiyorsa matkaptan sonra rayba kullanılmalıdır.
Kesme sıvısı şart mı?
Bu çaplarda evet. Bol kesme sıvısı hem ucun ömrünü hem delik yüzeyini belirgin biçimde iyileştirir; kuru delmek ucu kısa sürede yakar.
Devir kaç olmalı?
Çap büyüdükçe devir düşer. HSS ile yapı çeliğinde 25 mm çapta yaklaşık 200-250 dev/dak tipik bir başlangıçtır; talaş rengi ve sesi izlenerek ayarlanır.